La fibre de carbone est devenue un matériau révolutionnaire dans de nombreux secteurs industriels en raison de sa remarquable combinaison de résistance élevée, de faible poids et d'excellente rigidité. L'usinage de la fibre de carbone présente cependant des défis uniques qui nécessitent une compréhension approfondie de ses propriétés et des techniques appropriées.
Propriétés de la fibre de carbone
La fibre de carbone est composée de fines brins d'atomes de carbone liés entre eux dans une structure cristalline. Elle présente un rapport résistance/poids très élevé, souvent plusieurs fois plus résistant que l'acier tout en étant nettement plus légère. Cela la rend idéale pour les applications où la réduction du poids est cruciale, comme l'aérospatiale, l'automobile et les articles de sport. Cependant, elle est également cassante et peut être sujette au délaminage et à l'arrachement des fibres pendant l'usinage si elle n'est pas manipulée correctement.
| Propriétés | Centres de données |
|---|---|
| Densité | 1.5 - 1.95 g/cc |
| Résistance à la traction (usage général) | Jusqu'à 1000 MPa |
| Résistance à la traction (haute performance, haute résistance) | Jusqu'à 2000 MPa et plus |
| Résistance à la traction (ultra-haute résistance) | Supérieur à 4000 MPa |
| Module (haut module haute performance) | Au-dessus de 300 GPa |
| Module (module ultra-élevé) | Supérieur à 450 GPa |
Processus d'usinage de la fibre de carbone
Les procédés d'usinage de la fibre de carbone impliquent plusieurs étapes pour façonner et finir les matériaux en fibre de carbone. Voici quelques procédés courants :
Découpe
La découpe de la fibre de carbone est un processus précis. Les lames revêtues de diamant sont très efficaces. Le revêtement en diamant agit comme un abrasif très dur qui peut couper à travers le composite en fibre de carbone. Le tranchant de la lame et la dureté du diamant permettent une coupe nette.
La découpe au jet d'eau abrasif est une technique plus avancée et polyvalente. Le jet d'eau à haute pression, combiné à des particules abrasives, érode la fibre de carbone. La pression du jet est soigneusement contrôlée pour garantir des coupes précises. Cette méthode est excellente pour créer des formes complexes car elle peut suivre des contours complexes.
Forage Horizontaux
Le perçage de trous dans la fibre de carbone est réalisé à l'aide de forets à grande vitesse et de forets spéciaux conçus pour les matériaux composites. Les forets à grande vitesse sont utilisés pour pénétrer rapidement le matériau. La vitesse élevée permet de réduire la force exercée sur la fibre de carbone pendant le processus de perçage. Des forets spéciaux conçus pour les composites sont essentiels. Ces forets ont une pointe pointue qui démarre le trou proprement, évitant ainsi d'endommager la fibre au point d'entrée. La conception de la cannelure du foret est optimisée pour éliminer efficacement les copeaux.
Fraisage
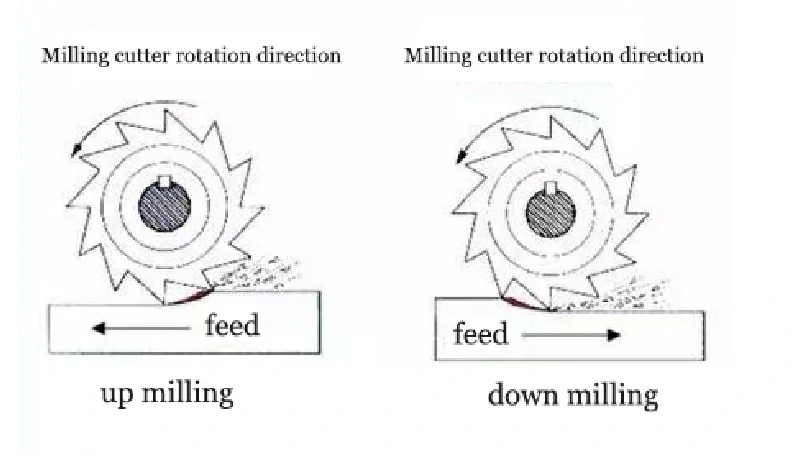
Fraisage est utilisé pour créer des formes et des caractéristiques complexes sur la surface de la fibre de carbone. Ce processus nécessite l'utilisation d'outils de fraisage et de fixations spécialisés pour maintenir la fibre de carbone en toute sécurité. Les fraises à pointe en carbure sont le choix idéal. Les pointes en carbure sont dures et résistantes à l'usure, capables de supporter l'abrasivité des fibres de carbone et de la matrice de résine. Les outils de fraisage doivent avoir un tranchant de haute qualité pour assurer une coupe lisse sur la surface de la fibre de carbone.
Tournant
Si vous préférez tournant Pour obtenir des pièces en fibre de carbone de forme ronde, des tours sont utilisés. Des mandrins spéciaux sont nécessaires pour maintenir la fibre de carbone. Ces mandrins sont conçus pour saisir les ébauches en fibre de carbone de manière uniforme et sûre. La forme des ébauches en fibre de carbone peut être irrégulière, les mandrins doivent donc pouvoir s'y adapter tout en offrant une tenue fiable.

Finition après usinage
Après l'usinage, les composants en fibre de carbone peuvent nécessiter opérations de finition pour obtenir la qualité de surface et la précision dimensionnelle souhaitées. Le ponçage et le polissage peuvent être utilisés pour éliminer les bavures, les irrégularités de surface ou les marques d'outils. Cependant, il faut veiller à ne pas endommager la fibre de carbone pendant ces processus. Une gravure chimique ou un revêtement peuvent également être appliqués pour améliorer les propriétés de surface, telles que la résistance à la corrosion ou l'adhérence pour les opérations de collage ou de peinture ultérieures.
Avantages et inconvénients de l'usinage de la fibre de carbone
Les avantages et les inconvénients de l’usinage de la fibre de carbone sont les suivants :
Avantages
- Rapport résistance/poids élevé, plus léger que les métaux.
- Excellente durabilité contre la corrosion, l’usure et la fatigue.
- Bonne stabilité dimensionnelle avec une faible dilatation thermique.
- Usinabilité moyenne pour les formes complexes.
- Blindage électromagnétique décent grâce à la conductivité.
- Haute transparence aux rayons X dans les applications médicales.
Désavantages
- Coût de production et de matériel élevé.
- Défis d'usinage tels que le délaminage et l'usure des outils.
- La conductivité peut constituer un danger dans les besoins d’isolation.
- Difficile et coûteux à réparer en cas de dommage.

Applications de l'usinage de la fibre de carbone
L'usinage de la fibre de carbone est utilisé dans de nombreux domaines. Dans l'aérospatiale, il est utilisé pour les composants des avions et des engins spatiaux afin de réduire le poids et de résister aux conditions spatiales. L'industrie automobile l'utilise pour les panneaux de carrosserie et les châssis des véhicules hautes performances et électriques afin d'améliorer les performances et l'autonomie. Les articles de sport comme les raquettes de tennis, les clubs de golf et les cadres de vélo bénéficient de sa légèreté et de sa résistance. Dans le domaine médical, il est utilisé pour les prothèses, les implants et les instruments chirurgicaux en raison de sa personnalisation et de sa biocompatibilité. Dans l'industrie et la construction, il permet de réduire le poids des pièces de machines et de renforcer les structures telles que les ponts et les bâtiments.
Usinage de la fibre de carbone : conseils techniques
Sélection et entretien des outils
Comme mentionné précédemment, les outils revêtus de diamant sont fortement recommandés pour la coupe de la fibre de carbone. Le revêtement en diamant offre une excellente dureté et une excellente résistance à l'usure. Des outils en carbure peuvent également être utilisés, mais nécessitent une attention particulière à la géométrie de coupe et aux revêtements appropriés.
Par exemple, un carbure micrograin avec un revêtement TiAlN peut offrir de bonnes performances dans certains cas. Inspectez régulièrement l'outil pour détecter tout signe d'usure, tel qu'un écaillage ou un émoussement des arêtes de coupe.
Pour outils de coupe, un tranchant tranchant avec un petit angle de coupe est préférable. Un angle de coupe négatif peut aider à réduire le risque d'arrachement des fibres. Pour les forets, l'angle de pointe doit être optimisé entre 118 et 135 degrés, et la conception de la goujure doit assurer une évacuation efficace des copeaux. Les fraises utilisées pour le fraisage doivent avoir une géométrie qui minimise les forces de coupe et réduit la tendance au délaminage.
Optimisation des paramètres d'usinage
Maintenez la vitesse de coupe relativement basse pour éviter une production de chaleur excessive. La plage générale de coupe de la fibre de carbone est d'environ 50 à 100 mètres par minute. Cependant, cette vitesse peut devoir être ajustée en fonction du matériau spécifique de la fibre de carbone, du type d'outil et des capacités de la machine. Par exemple, lors de l'utilisation d'un outil revêtu de diamant sur une fibre de carbone à haute résistance, une vitesse de coupe plus proche de 50 mètres par minute peut être plus appropriée.
Utilisez une vitesse d'avance plus élevée pour réduire le temps pendant lequel l'outil est en contact avec le matériau par unité de longueur. Une vitesse d'avance de 0.05 à 0.2 millimètres par dent est typique pour la coupe de fibres de carbone. Pour le perçage, une vitesse d'avance de 0.02 à 0.1 millimètres par tour peut être envisagée. Pour le fraisage, une vitesse d'avance de 0.05 à 0.3 millimètres par dent convient.
Pour les opérations de coupe et de fraisage, une faible profondeur de coupe est généralement recommandée, généralement inférieure à 1 millimètre par passe. Pour le perçage, la profondeur par passe doit être ajustée en fonction du diamètre du foret et de l'épaisseur du stratifié en fibre de carbone.
Serrage et Fixation
Utilisez des dispositifs de fixation et des mécanismes de serrage qui assurent un support ferme et uniforme à la pièce en fibre de carbone. Évitez de trop serrer les pinces, car cela peut endommager ou déformer le matériau. Le serrage par aspiration peut également être une méthode efficace pour maintenir des feuilles de fibre de carbone plates, en particulier lors de l'usinage de pièces petites ou fines.
Lors du perçage ou de la découpe de stratifiés en fibre de carbone, utilisez des plaques de support constituées d'un matériau adapté, tel que l'aluminium ou la résine phénolique. La plaque de support permet de soutenir le matériau par le dessous et réduit le risque de délaminage. L'épaisseur de la plaque de support doit être suffisante pour fournir un support adéquat, généralement de l'ordre de 3 à 5 millimètres.
Évacuation des copeaux
Assurez-vous que le liquide de refroidissement est acheminé directement vers la zone de coupe. Utilisez si possible des systèmes de refroidissement à haute pression pour évacuer les copeaux de fibre de carbone. Le liquide de refroidissement permet non seulement de dissiper la chaleur, mais également d'éloigner les copeaux de la zone de coupe, ce qui les empêche d'obstruer l'outil ou de provoquer des rayures sur la surface usinée.
Installer un convoyeur à copeaux pour évacuer les copeaux de la zone d'usinage en continu. Utiliser un système de filtration pour séparer les copeaux de fibre de carbone du liquide de refroidissement afin que ce dernier puisse être recyclé.
Contrôle et inspection de la qualité
Inspectez régulièrement la surface usinée pour détecter tout signe de délaminage, d'arrachement de fibres ou de défauts de surface. Utilisez une loupe ou un microscope pour une inspection plus détaillée. Tout défaut visible doit être noté et le processus d'usinage doit être ajusté en conséquence.
Utilisez des outils de mesure de précision, tels que des pieds à coulisse, des micromètres ou machines à mesurer tridimensionnelles (CMM), pour vérifier les dimensions des pièces usinées. Assurez-vous que les pièces respectent les tolérances spécifiées. Si les dimensions sont hors tolérance, ajustez les paramètres d'usinage ou la trajectoire de l'outil.
Conclusion
En conclusion, l'usinage de la fibre de carbone est un processus complexe mais essentiel dans de nombreuses industries. En comprenant les propriétés de la fibre de carbone, en sélectionnant les processus et paramètres d'usinage appropriés et en relevant les défis associés, les fabricants peuvent produire des composants en fibre de carbone de haute qualité qui répondent aux exigences exigeantes des applications modernes.
At BOYI, nous sommes spécialisés dans Services d'usinage CNCNous fournissons des composants de précision en fibre de carbone et dans une large gamme d'autres matériaux. Collaborez avec BOYI pour des solutions de fabrication fiables et de précision. Courriel [email protected] pour un devis personnalisé.

Prêt pour votre projet ?
Essayez BOYI TECHNOLOGY maintenant !
Téléchargez vos modèles 3D ou vos dessins 2D pour obtenir une assistance personnalisée

Cet article a été rédigé par les ingénieurs de BOYI TECHNOLOGY. Fuquan Chen est un ingénieur et expert technique fort de 20 ans d'expérience en prototypage rapide et en fabrication de pièces métalliques et plastiques.