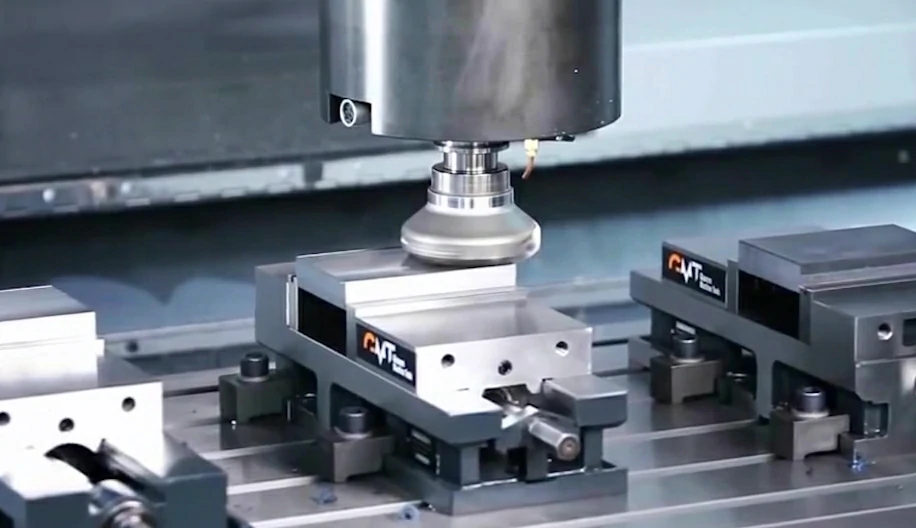
Dans le royaume de usinage CNC sur mesure, où la précision et l'efficacité règnent en maîtres, le fraisage ascendant et le fraisage descendant sont deux techniques utilisées en usinage CNC (commande numérique par ordinateur), notamment pour les opérations de fraisage. Ces techniques font référence au sens de rotation de l'outil de coupe par rapport au sens d'avance de la pièce.
Dans cette exploration, nous approfondissons les différences fondamentales entre le fraisage ascendant et le fraisage descendant, en examinant leurs avantages, limites et applications respectifs. Vous pouvez également trouver en savoir plus sur nos conseils CNC.
Qu'est-ce que le fraisage ascendant ?
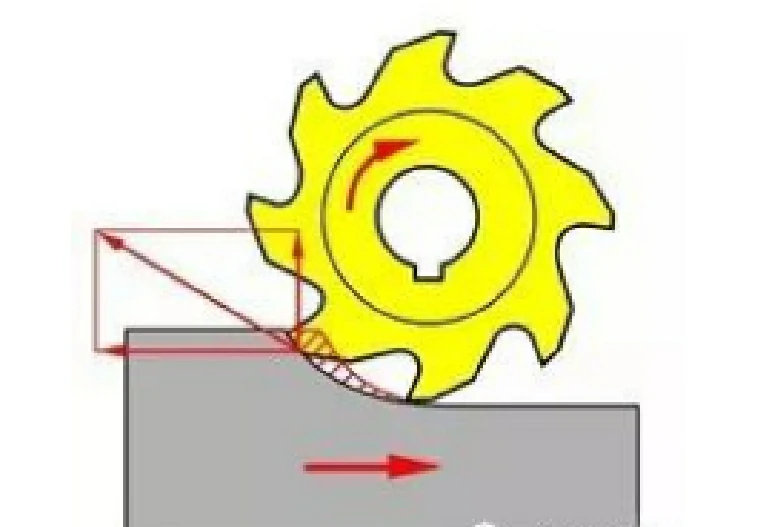
Up fraisage : fait référence au sens de la vitesse de coupe de l'outil qui est opposé au sens de déplacement de la pièce.
L'up-fraisage, également appelé fraisage conventionnel, en up-milling, l'épaisseur des copeaux commence à zéro et augmente progressivement jusqu'à la fin de la coupe. Le processus de fraisage comprend un effet de polissage. Les forces de coupe ont tendance à soulever la pièce (il y a une tendance à soulever la pièce).
Le fraisage ascendant convient à l'usinage de matériaux fragiles et lorsque les forces de coupe doivent être minimisées. Cependant, il peut ne pas être aussi efficace que le downmilling dans certaines applications, notamment lorsqu'il s'agit de matériaux ductiles ou lorsque des taux d'enlèvement de matière plus élevés sont requis.
Le fraisage ascendant se caractérise par les caractéristiques suivantes :
- Formation de copeaux: Le fraisage ascendant produit des copeaux épais qui commencent petits et augmentent en taille à mesure que la fraise avance dans le matériau. Ces copeaux sont souvent éjectés de la fraise et de la pièce à usiner, ce qui réduit le risque de recoupe et minimise l'accumulation de chaleur.
- Outil de la vie: Étant donné que la fraise s'engage progressivement dans le matériau, le fraisage ascendant a tendance à prolonger la durée de vie de l'outil. Les forces de coupe sont réparties plus uniformément, ce qui réduit l'usure des arêtes de coupe.
- Fixation de la pièce: Le fraisage ascendant est moins exigeant en termes de fixation de la pièce car les forces de coupe ont tendance à soulever la pièce sur la fixation, améliorant ainsi la stabilité.
- Finition de surface: Même si le fraisage produit généralement une finition de surface satisfaisante, il peut présenter des irrégularités mineures en raison de la nature de la formation de copeaux.
Cependant, le fraisage ascendant a aussi ses inconvénients :
- Fixation de la pièce : Cela nécessite une fixation robuste de la pièce pour empêcher la pièce de se soulever de la table en raison des forces de coupe. Cela peut être difficile pour les matériaux fins ou flexibles.
- Impact initial : L'impact initial de la fraise contre la pièce peut provoquer des forces plus importantes, pouvant conduire à une déviation de la pièce ou à une rupture de l'outil si elle n'est pas correctement contrôlée.
Qu'est-ce que le downmilling ?
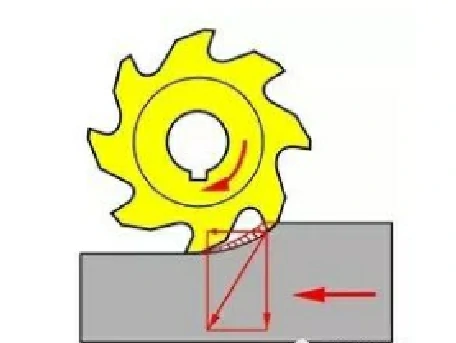
Fraisage vers le bas : fait référence à la direction de la vitesse de coupe de l'outil qui est la même que la direction du mouvement de la pièce.
Le fraisage vers le bas, également connu sous le nom de fraisage en montée, dans le fraisage vers le bas, l'épaisseur des copeaux est à son maximum au début, diminuant au fur et à mesure de la coupe, ce qui entraîne une réduction de la déformation des copeaux. Les forces de coupe sont dirigées vers la pièce à usiner.
Pour obtenir une bonne qualité de surface, nous utilisons généralement le fraisage vers le bas. Le fraisage vers le bas convient à l'usinage de matériaux ductiles et lorsque des taux d'enlèvement de matière élevés sont requis. Il peut également être utilisé pour les métaux plus durs comme le titane, les alliages de titane vanadium et les céramiques métalliques. Tout au long du processus d'usinage, il peut exécuter diverses formes de coupe, notamment des rainures, des trous, des alésages, des fraisages hélicoïdaux, des évidements et des chanfreins.
Le fraisage vers le bas se caractérise par les attributs suivants :
- Formation de copeaux: Le fraisage vers le bas génère des copeaux fins qui commencent par s'épaissir et diminuent en taille au fur et à mesure de la progression de la fraise. Ces copeaux ont tendance à rester en contact avec la pièce à usiner et la fraise, ce qui augmente le risque de recoupe et élève les températures à l'interface de coupe.
- Outil de la vie: En raison de l'engagement soudain de la fraise avec le matériau, le fraisage vers le bas entraîne généralement une durée de vie de l'outil plus courte que le fraisage vers le haut. Les arêtes de coupe subissent des concentrations de contraintes plus élevées, entraînant une usure accélérée.
- Fixation de la pièce: Le fraisage vers le bas nécessite un montage de pièce plus rigide pour contrecarrer la tendance des forces de coupe à éloigner la pièce du montage. Un serrage adéquat est essentiel pour éviter les vibrations et maintenir la précision dimensionnelle.
- Finition de surface: Le fraisage vers le bas donne souvent une finition de surface supérieure à celle du fraisage vers le haut. L'épaisseur réduite des copeaux et l'absence d'irrégularités contribuent à des textures de surface plus lisses.
Malgré ses avantages, le downmilling présente également quelques inconvénients :
- Usure accrue des outils : Le fraisage vers le bas a tendance à provoquer une usure accrue de l'outil en raison des forces de coupe poussant l'outil contre la pièce, entraînant une friction et une génération de chaleur plus élevées.
- Accumulation de chaleur : La friction accrue lors du fraisage peut entraîner des températures plus élevées, ce qui peut affecter la durée de vie de l'outil et l'état de surface, en particulier lors de l'usinage de matériaux sensibles à la chaleur.
- Consommation d'énergie plus élevée : En raison des forces de coupe plus élevées impliquées, le fraisage vers le bas nécessite généralement plus de puissance que le fraisage vers le haut, ce qui le rend moins économe en énergie.
Différence de fraisage ascendant et de fraisage descendant
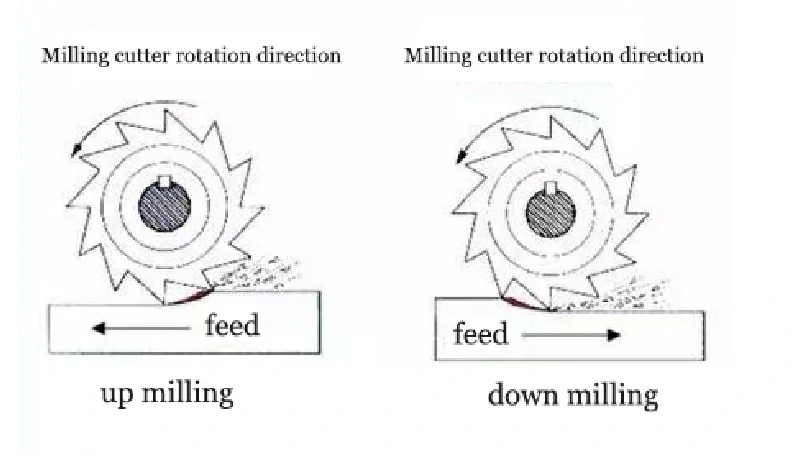
Voici un aperçu de leurs différences :
Différence 1 : méthode de coupe
La méthode de coupe fait référence au mouvement relatif entre l'outil de coupe et la pièce pendant le processus d'usinage.
En fraisage ascendant, le sens de rotation du outil de coupe est opposé au sens d'alimentation de la pièce, ce qui entraîne des forces de coupe dirigées vers le haut et des copeaux augmentant progressivement de fins à épais. À l'inverse, lors du fraisage vers le bas, le sens de rotation de l'outil de coupe s'aligne sur le sens d'avance de la pièce, ce qui entraîne une direction des forces de coupe vers le bas et une diminution progressive des copeaux d'épaisses à fines. Ces deux méthodes de coupe présentent des différences en termes de forces de coupe, de qualité de surface, de morphologie des copeaux et d'usure de l'outil. Le choix entre elles doit donc prendre en compte des facteurs tels que les propriétés des matériaux, les exigences de rugosité de surface et les performances de la machine-outil.
Tableau 1 : Comparaison des méthodes de coupe par fraisage ascendant et par fraisage descendant
| Mouvement de l'outil de coupe et de la pièce à usiner | Pendant le fraisage latéral | Pendant le fraisage de rainures | |
| Fraisage vers le haut |  |  |  |
| Fraisage vers le bas |  |  |
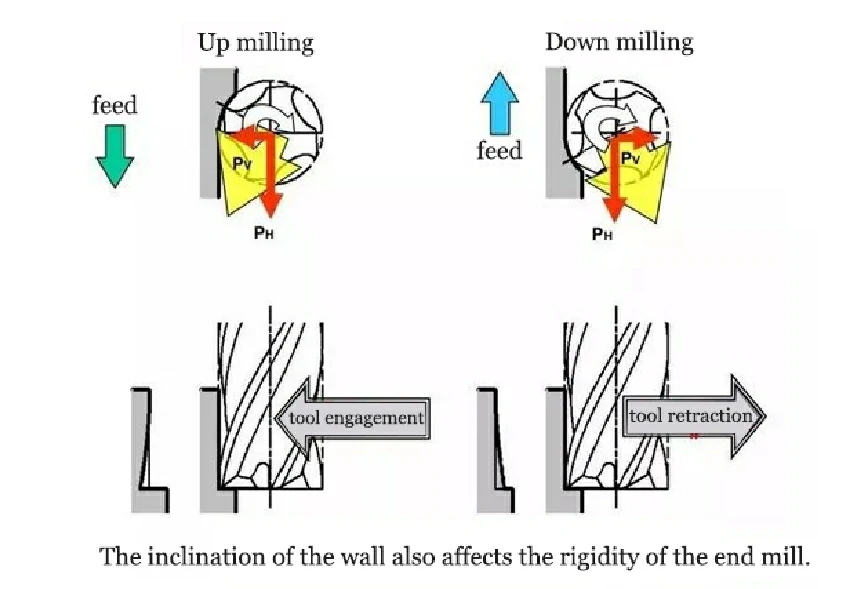
Tableau 2 : Comparaison générale des performances de fraisage ascendant et fraisage descendant
| Fraisage vers le bas | Fraisage vers le haut | |
| Outil de la vie | Long | Court |
| Rugosité de la surface usinée | Un peu pauvre | Relativement bien |
| Précision d'usinage (inclinaison) | Undercut | Surcoupe |
| Effet d'amortissement des vibrations | résistant aux vibrations | Sujet aux vibrations |
| Évacuation des copeaux | PSlégèrement médiocre | Relativement bien |
Différence 1 : Précision de coupe
Voici quelques différences de précision de coupe entre le fraisage ascendant et le fraisage descendant :
Qualité de surface: Le fraisage ascendant permet généralement d'obtenir une qualité de surface supérieure car le processus de coupe est plus stable, réduisant ainsi le risque de vibration et de soulèvement de la pièce. Cela contribue à réduire la rugosité de la surface et à améliorer la finition de surface de la pièce.
Précision dimensionnelle: Lors du fraisage ascendant, la direction des forces de coupe contribue à maintenir la stabilité de la pièce, permettant ainsi d'obtenir généralement une meilleure précision dimensionnelle. En revanche, le fraisage en aval peut être affecté par les forces de coupe provoquant un soulèvement de la pièce, ce qui peut entraîner des écarts dimensionnels plus importants.
Stabilité du processus de coupe : Le processus de coupe en fraisage vertical est relativement stable, l'évacuation des copeaux étant plus fluide, réduisant ainsi les facteurs de vibration et d'instabilité pendant l'usinage et améliorant la précision de l'usinage.
Efficacité d'usinage : Bien que le fraisage ascendant permette généralement d'obtenir une précision plus élevée, la vitesse de coupe peut être limitée en raison de forces de coupe plus faibles, ce qui affecte l'efficacité de l'usinage. D'un autre côté, le fraisage, avec ses forces de coupe plus élevées, peut être plus adapté aux applications nécessitant des vitesses d'usinage plus élevées.
Tableau 3 : Précision d'usinage du fraisage ascendant et du fraisage descendant
| Le style de fraisage vertical | Coupe latérale | Rainure de fraisage | ||||
 |  | |||||
| Types | Nombre de flûtes | Angle d'hélice | Fil d'actualité | Fil d'actualité | ||
| 0.11 mm/tour | 0.11 mm/tour | |||||
| Façon | Façon | |||||
| Fraisage vers le haut | Fraisage vers le bas | Fraisage vers le haut | Fraisage vers le bas | |||
| SSM2080 | Deux inserts | 30 ° |  |  |  | |
Conclusion : tableau de différence entre le fraisage ascendant et le fraisage descendant
En résumé, bien que le fraisage ascendant et le fraisage descendant obtiennent des résultats similaires en termes d'enlèvement de matière, ils diffèrent en termes de forces de coupe, de finition de surface et d'usure de l'outil. Le choix entre eux dépend de facteurs tels que le matériau usiné, la rigidité de l'installation, la finition de surface souhaitée et le type de machine CNC utilisée.BOYI fournit un tableau pour résumer et faciliter la prise de décision de chacun.
Tableau 4 : fraisage ascendant et fraisage descendant Graphique
| Fraisage vers le haut | Fraisage vers le bas |
|---|---|
| Le sens de rotation de la fraise est opposé au sens de la pièce | Le sens de rotation de la fraise est cohérent avec le sens d'avance de la pièce |
| Le fraisage vers le haut nécessite une plus grande force de coupe | La force de coupe requise pour le fraisage vers le bas est inférieure à celle requise pour le fraisage vers le haut |
| L'épaisseur de coupe de la fraise est maximale lorsque le zéro est découpé | L'épaisseur de coupe est la plus grande lorsque le couteau coupe et la plus petite lors de la découpe |
| La fraise a tendance à éloigner la pièce de la table | La fraise donne à la pièce une force qui la pousse vers la table |
| Des pinces spéciales sont nécessaires pour maintenir la pièce en place | La fraise poussera la pièce vers la table, donc aucun outil spécial n'est requis pour maintenir la pièce. |
| Le copeau reste devant la fraise pendant la coupe | Des copeaux restent derrière le couteau pendant la coupe |
| Difficulté à couper | La manipulation des copeaux est facile |
| Le processus de coupe ne produit pas de force pour tirer la pièce vers l'outil | Il y a une force qui tire la pièce vers l'outil pendant la coupe |
| Une fois que l'outil a une certaine distance de glissement sur la surface usinée, il peut vraiment couper et la rugosité de la surface est mauvaise. | Par rapport au fraisage ascendant, la rugosité de la surface est bonne |
| Lors du fraisage vers le haut, la force de fraisage horizontale supportée par la pièce est opposée à la direction de la vitesse d'avance, et la vis mère de la table de la fraiseuse est toujours en contact avec l'écrou. | Lors du fraisage vers le bas, la force de fraisage horizontale supportée par la pièce est la même que la vitesse d'avance. Parce qu'il y a un espace entre l'écrou de la vis, la fraise entraînera le déplacement de la pièce et de l'établi, de sorte que l'avance de fraisage ne soit pas uniforme et qu'il soit facile de frapper le couteau. |
| Le fraisage ascendant n'est généralement utilisé que pour dégrossir et éliminer les peaux noires. | Le fraisage vers le bas convient à la finition |
| Durée de vie plus courte que l'outil de fraisage | Longue durée de vie de l'outil |
BoYi est votre partenaire privilégié pour les services de fraisage CNC
BoYi est le partenaire idéal pour Services de fraisage CNC, offrant précision, efficacité et fiabilité. Avec un équipement de pointe et une équipe qualifiée, BoYi garantit une qualité et une précision supérieures dans chaque projet. Qu'il s'agisse de prototypage rapide ou production à grande échelle, l'engagement de BoYi envers l'excellence en fait un choix privilégié pour répondre à divers besoins d'usinage.
Mettez vos pièces en production dès aujourd'hui
Tous les téléchargements sont sécurisés et confidentiels.
QFP
Il offre une meilleure évacuation des copeaux, des forces de coupe réduites dirigées vers la pièce, une durée de vie potentiellement plus longue et une finition de surface plus lisse. Ces avantages contribuent à une meilleure efficacité d’usinage et à des pièces finies de meilleure qualité.
Le fraisage vers le bas est souvent considéré comme meilleur en raison de ses avantages tels qu'une meilleure évacuation des copeaux, des forces de coupe réduites, une durée de vie potentiellement plus longue et une finition de surface plus lisse. Cependant, le choix entre le fraisage ascendant et le fraisage descendant dépend de facteurs tels que le matériau, la configuration de la machine et le résultat souhaité.
Le fraisage ascendant (fraisage en montée) offre une déflexion réduite de la pièce et des températures de coupe plus basses, mais souffre d'une mauvaise évacuation des copeaux et de forces de coupe plus élevées au départ. Le fraisage vers le bas (fraisage conventionnel) permet une meilleure évacuation des copeaux et des forces de coupe plus faibles, mais peut provoquer un soulèvement de la pièce et des températures de coupe plus élevées. Le choix entre les deux dépend de facteurs tels que les propriétés des matériaux et les exigences d'usinage.

Cet article a été rédigé par les ingénieurs de BOYI TECHNOLOGY. Fuquan Chen est un ingénieur et expert technique fort de 20 ans d'expérience en prototypage rapide et en fabrication de pièces métalliques et plastiques.