Le moulage par injection de plastique transparent est un procédé de fabrication dans lequel du plastique fondu est injecté dans un moule pour former des composants transparents. L'objectif est d'obtenir une pièce d'une grande clarté, sans défauts ni imperfections. Ce procédé est couramment utilisé pour les produits qui nécessitent des pièces transparentes, telles que des lentilles, des couvercles ou des boîtiers.
Matériaux utilisés dans le moulage par injection de plastique transparent
Plusieurs matériaux peuvent être utilisés pour le nettoyage moulage par injection plastique, chacune offrant des caractéristiques distinctes :
1. Polycarbonate (PC)
Le polycarbonate (PC) est l'un des matériaux les plus couramment utilisés en raison de sa résistance exceptionnelle aux chocs, de sa clarté optique et de sa polyvalence. Le polycarbonate est naturellement résistant aux rayons ultraviolets (UV), ce qui le rend idéal pour les applications en extérieur. De plus, il peut résister à des températures élevées, avec un point de fusion d'environ 267 °C (513 °F), ce qui en fait un choix de premier ordre pour les utilisations hautes performances dans l'électronique et l'éclairage.
Applications :
- Automobile: Lentilles de phares, composants intérieurs, toits ouvrants
- Dispositifs médicaux: Composants transparents pour instruments chirurgicaux, boîtiers
- Vitrines et Écrans Numériques:Écrans de smartphone, disques optiques et coques de lumière LED
2. Acrylique (PMMA)
L'acrylique (PMMA), connu pour sa transmission lumineuse supérieure allant jusqu'à 92 %, offre une excellente clarté, une résistance aux rayures et une finition très brillante. Il est privilégié dans les industries de l'optique et de l'éclairage, où l'attrait esthétique et la durabilité de la surface sont essentiels. La résistance de l'acrylique aux conditions extérieures sans jaunissement ni fissures en fait un choix privilégié pour des applications telles que les puits de lumière et la signalisation extérieure.
Applications :
- Lentilles optiques: Objectifs d'appareil photo, lunettes de lecture
- Éclairage: Couvercles d'éclairage LED, boîtiers de lampe
- Afficher les produits: Signalétique, panneaux d'aquarium, présentoirs de vente au détail
3. Polystyrène (PS)
Le polystyrène (PS), bien que moins durable que le polycarbonate et l'acrylique, offre une solution économique pour le moulage par injection de plastique transparent. Bien que sa clarté optique soit adéquate pour de nombreux produits de consommation et emballages, son principal avantage réside dans son prix abordable. La fragilité du polystyrène le rend moins adapté aux applications nécessitant une résistance élevée aux chocs, mais il convient bien aux articles jetables et aux emballages à bas prix.
Applications :
- Emballage: Emballages transparents pour produits de consommation, boîtiers CD/DVD
- Articles jetables: Gobelets transparents, contenants alimentaires
- Vitrines d’exposition:Présentoirs de produits légers et peu coûteux

4. Polyéthylène téréphtalate (PET)
Le polyéthylène téréphtalate (PET) est largement utilisé dans les emballages alimentaires et de boissons en raison de ses excellentes propriétés barrières contre l'humidité et les gaz. La clarté et la résistance du PET, combinées à sa recyclabilité, en font un choix populaire pour les bouteilles et autres emballages de consommation. Bien qu'il ne soit pas aussi résistant aux chocs que le polycarbonate, le PET est suffisamment durable pour de nombreuses applications d'emballage et de consommation, offrant une option respectueuse de l'environnement en raison de sa recyclabilité.
Applications :
- Emballages alimentaires: Bouteilles d'eau, de jus et de boissons gazeuses
- Médical: Blisters transparents pour produits pharmaceutiques
- Biens de consommation: Contenants cosmétiques, emballages transparents pour l'électronique
Chaque matériau possède des propriétés uniques et le choix du matériau dépend de l’application spécifique, notamment de facteurs tels que la clarté optique, la résistance et les conditions environnementales.
Transmissivité lumineuse de différents matériaux
| Source | Transmissivité de la lumière (%) |
|---|---|
| Le verre | 95 |
| Acrylic | 93 |
| polypropylène | 90 |
| Polycarbonate | 88-90 |
| Polyétherimide | 82 |
| HDPE | 80 |
La transmission de la lumière est définie comme le pourcentage de lumière qui traverse le matériau transparent.
Choisir le bon matériau
La sélection du bon matériau pour le moulage par injection de plastique transparent implique l’équilibre entre plusieurs facteurs :
Clarté optique
Pour les applications nécessitant une transmission lumineuse maximale, l'acrylique est souvent le meilleur choix. Le polycarbonate offre un équilibre entre clarté et résistance, tandis que le PET convient bien aux emballages où la transparence est essentielle mais où le coût est un facteur à prendre en compte.
Durabilité et résistance aux chocs
Le polycarbonate est le matériau de choix pour les pièces qui doivent résister aux chocs ou à une utilisation intensive. Le PET est un choix judicieux pour les applications moins exigeantes, notamment dans le domaine de l'emballage.
Efficacité des coûts
Le polystyrène est idéal pour les produits jetables à bas prix. Cependant, pour des produits plus durables, l'investissement dans le polycarbonate ou l'acrylique peut être plus justifié, notamment pour les applications exigeantes.
Résistance environnementale
Pour les produits exposés aux environnements extérieurs, le polycarbonate et l’acrylique offrent une résistance aux UV et maintiennent la clarté optique même en cas d’exposition prolongée au soleil.

Considérations clés pour le moulage par injection de plastique transparent
L'obtention de pièces transparentes de haute qualité grâce au moulage par injection de plastique transparent nécessite une attention particulière à plusieurs facteurs critiques :
Conception de moules
Le moule doit être poli jusqu'à obtenir une finition miroir afin d'éviter que des imperfections ne soient transférées sur la pièce en plastique transparent. Même des défauts de surface mineurs dans le moule peuvent affecter considérablement la clarté optique du produit final. De plus, une ventilation adéquate est essentielle pour éviter les bulles d'air emprisonnées, qui peuvent provoquer un trouble ou des défauts visuels dans la pièce.
Séchage du matériel
L'humidité est un problème majeur lors du moulage de plastiques transparents, car elle peut entraîner des défauts tels que des turbidités ou des imperfections de surface. Les matériaux comme le polycarbonate (PC) et l'acrylique (PMMA) sont particulièrement sensibles à l'humidité et doivent être soigneusement séchés avant le traitement pour conserver leur clarté optique.
Précision dans le traitement
Un contrôle précis des paramètres de traitement clés, tels que la pression d'injection, la température et la vitesse de refroidissement, est essentiel pour produire des pièces en plastique transparent. Une mauvaise gestion de ces facteurs peut entraîner des défauts tels que des retassures, des lignes de soudure ou des bulles d'air, qui peuvent tous compromettre la clarté et l'apparence de la pièce.
Post-traitement
Dans certains cas, les pièces en plastique transparent peuvent nécessiter un post-traitement supplémentaire pour améliorer leur clarté optique et leur durabilité. Cela peut inclure des opérations secondaires telles que le revêtement de la pièce avec une protection UV, l'application de finitions anti-rayures ou un polissage supplémentaire pour éliminer les imperfections de surface.
Contrôle de la contamination
Les pièces en plastique transparent sont extrêmement sensibles aux contaminants. Toute particule étrangère, poussière ou huile introduite pendant le processus de moulage peut être visible dans le produit final, compromettant sa qualité esthétique et fonctionnelle. Les cavités du moule doivent être méticuleusement nettoyées et l'environnement de production doit être contrôlé pour minimiser les particules en suspension dans l'air.
Considérations sur la conception
La conception d'un moulage par injection de plastique transparent nécessite une attention particulière aux détails pour éviter les imperfections qui peuvent compromettre la clarté :
- Epaisseur: Uniforme épaisseur de paroi favorise un refroidissement uniforme et réduit le stress, améliorant ainsi la clarté.
- Conception de porte:Le placement et la conception des portes ont un impact significatif sur l'écoulement du plastique et la clarté qui en résulte. Les portes latérales ou sous-portes peuvent minimiser les lignes d'écoulement et améliorer les propriétés optiques.
- Rayons et angles:Les angles et les bords tranchants peuvent entraîner des concentrations de contraintes et des défauts visibles. Les angles arrondis améliorent le flux et réduisent les contraintes.
- Lignes de séparation:Les lignes de séparation placées stratégiquement peuvent minimiser leur visibilité, préservant ainsi la clarté globale de la pièce.

Solutions aux défauts de moulage par injection de plastique transparent
Ci-dessous sont communs défauts de moulage par injection associé aux pièces en plastique transparent et à leurs solutions.
1. Lignes de flux
Les lignes d'écoulement sont des stries ou des motifs visibles sur la surface de la pièce, causés par les variations de débit du plastique fondu lors de son déplacement dans le moule. Dans les pièces en plastique transparent, ces lignes peuvent être plus visibles, affectant à la fois l'esthétique et la clarté optique.
Causes:
- Taux de refroidissement incohérents dans le moule.
- Variations dans le flux de matière, en particulier à proximité d'angles vifs ou de changements d'épaisseur de paroi.
- Vitesse ou pression d'injection réglée trop bas.
Solutions:
- Une vitesse d’injection plus rapide permet au plastique fondu de remplir le moule plus uniformément, réduisant ainsi le risque de lignes d’écoulement.
- Assurez-vous que le moule est chauffé à la température appropriée pour le matériau plastique spécifique afin de maintenir un refroidissement uniforme.
- Évitez les changements brusques d’épaisseur de paroi et les angles vifs pour favoriser un flux de matériau uniforme.
2. Surface évasée (traces argentées)
Les stries apparaissent sous forme de traînées argentées ou grises sur la surface de la pièce, généralement dues à l'humidité du plastique ou au gaz emprisonné pendant le processus de moulage. Ces stries sont plus visibles sur les pièces transparentes et dégradent la transparence.
Causes:
- Humidité dans la résine.
- Humidité excessive dans le moule ou le matériau.
- Vitesses d'injection élevées ou mauvaise ventilation, entraînant une accumulation d'air.
Solutions:
- Assurez-vous que les granulés de plastique sont séchés conformément aux spécifications du fabricant pour éliminer l'humidité avant le traitement.
- La réduction de la vitesse d’injection peut minimiser l’air ou le gaz emprisonné dans le moule.
- Assurez-vous que le moule dispose d'une ventilation adéquate pour permettre à l'air et au gaz de s'échapper pendant l'injection.
3. Marques d'évier
Marques d'évier Il s'agit de dépressions ou d'indentations sur la surface d'une pièce moulée, apparaissant souvent dans des sections plus épaisses. Elles sont particulièrement problématiques dans les pièces en plastique transparent, car elles déforment la transparence et l'apparence du produit final.
Causes:
- Temps de refroidissement insuffisant.
- Pression de conditionnement insuffisante pendant la phase d'injection.
- Variations d'épaisseur de paroi, entraînant un refroidissement inégal.
Solutions:
- Une pression d'emballage plus élevée permet de remplir complètement le moule et de réduire le rétrécissement qui entraîne des marques d'affaissement.
- Concevez la pièce avec une épaisseur de paroi uniforme pour permettre un refroidissement uniforme et éviter les sections épaisses sujettes aux retassures.
- Laissez un temps de refroidissement suffisant dans le moule avant d'éjecter la pièce pour éviter le rétrécissement dans les zones plus épaisses.
4. Bulles et vides
Les bulles ou les vides sont des poches d'air ou de gaz emprisonnées dans la pièce qui peuvent déformer la transmission de la lumière et réduire la clarté. Elles peuvent être internes ou visibles à la surface de la pièce.
Causes:
- Emballage du matériel inadéquat.
- Surchauffe du matériau, provoquant la formation de gaz.
- Mauvaise ventilation dans le moule.
Solutions:
- Assurez-vous que la cavité soit complètement remplie pendant la phase d'emballage pour éviter les poches d'air.
- Si la température de fusion est trop élevée, le plastique peut se dégrader et libérer du gaz, ce qui entraîne la formation de bulles.
- Assurez-vous que le moule dispose d’une ventilation adéquate pour évacuer l’air emprisonné pendant le processus d’injection.
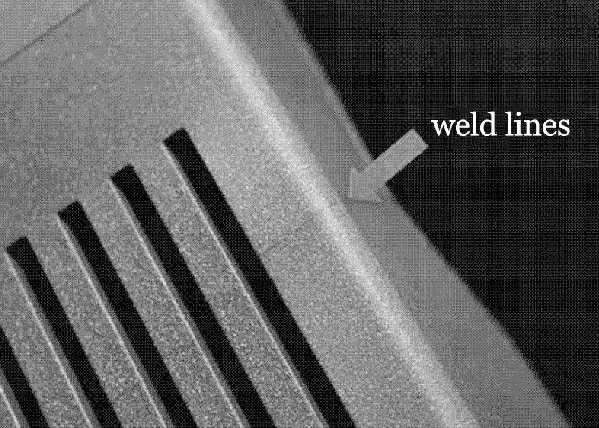
5. Lignes de soudure
Lignes de soudure Les fissures se produisent lorsque deux fronts d'écoulement du plastique fondu se rencontrent et ne parviennent pas à fusionner correctement. Elles apparaissent sous forme de lignes ou de coutures pâles à la surface de la pièce et sont particulièrement visibles dans les produits en plastique transparent.
Causes:
- Température du matériau insuffisante.
- Faible vitesse et pression d'injection.
- Géométrie de moule complexe où convergent plusieurs fronts d'écoulement.
Solutions:
- En s’assurant que le plastique est suffisamment fondu, les fronts d’écoulement pourront fusionner plus efficacement.
- Des vitesses et des pressions plus élevées aident le plastique à s'écouler plus uniformément, réduisant ainsi le risque de lignes de soudure.
- Simplifier la conception du moule pour réduire le nombre de fronts d’écoulement peut aider à prévenir les lignes de soudure.
6. Gauchissement
Le gauchissement désigne la déformation de la pièce après son éjection du moule, lui faisant perdre sa forme initiale. Dans le cas des pièces en plastique transparent, le gauchissement peut affecter à la fois les dimensions physiques et la clarté optique.
Causes:
- Taux de refroidissement inégaux dans le moule.
- Épaisseur de paroi incohérente dans la pièce.
- Force d'éjection excessive ou temps de refroidissement trop court.
Solutions:
- Concevez des pièces avec une épaisseur de paroi uniforme pour réduire le risque de refroidissement inégal.
- Optimisez le refroidissement du moule pour assurer un refroidissement uniforme et progressif dans toute la pièce.
- Laissez plus de temps à la pièce pour refroidir dans le moule afin de réduire les contraintes internes qui peuvent entraîner une déformation.
7. Décoloration (jaunissement)
Une décoloration, notamment un jaunissement, peut se produire sur les pièces en plastique transparent, notamment lors du traitement du polycarbonate ou de l'acrylique. Ce défaut affecte non seulement l'esthétique, mais peut également signaler une dégradation du matériau.
Causes:
- Surchauffe du matériau.
- Exposition prolongée aux rayons UV ou à l’oxygène pendant le stockage ou le traitement.
- Contaminants dans le moule ou le matériau.
Solutions:
- Évitez de surchauffer la matière plastique pendant le processus de moulage en la maintenant dans la plage de température recommandée.
- Dans les cas où la pièce sera exposée au soleil, incorporez des stabilisateurs UV dans le matériau pour éviter la décoloration.
- Gardez les moules et l’environnement de traitement exempts de contaminants pouvant provoquer une décoloration.
Les défis du moulage par injection de plastique transparent
Le moulage par injection de plastique transparent est un défi en raison de sa sensibilité aux conditions de traitement, nécessitant un contrôle précis pour éviter les défauts tels que le gauchissement et la décoloration. Les moules doivent être maintenus impeccables, car toute imperfection affecte la transparence, et les matériaux, comme le polycarbonate, sont souvent plus chers que les plastiques standard.
Fabrication experte de pièces en plastique transparent de BOYI
Choisissez BOYI pour vos besoins de fabrication de pièces en plastique transparent. Avec plus de 20 ans d'expertise, BOYI fournit des composants en plastique transparents et de précision qui répondent aux normes industrielles les plus strictes. Nos installations de pointe et notre contrôle qualité strict garantissent une transparence irréprochable, sans défauts tels que des lignes d'écoulement ou des bulles. Que vous ayez besoin de pièces en polycarbonate durables ou en acrylique élégant, BOYI propose des solutions sur mesure avec des délais d'exécution rapides et sans quantité minimale de commande.

Prêt pour votre projet ?
Essayez BOYI TECHNOLOGY maintenant !
Téléchargez vos modèles 3D ou vos dessins 2D pour obtenir une assistance personnalisée
QFP
Les matériaux les plus couramment utilisés pour le moulage par injection de plastique transparent comprennent le polycarbonate (PC), l'acrylique (PMMA), le polystyrène (PS), le polyéthylène téréphtalate (PET) et le polyuréthane thermoplastique (TPU).
Pour maintenir la transparence, il est essentiel d'utiliser des matériaux de haute qualité, de contrôler les paramètres de traitement (température, pression, refroidissement) et de garantir un moule propre et exempt de contaminants. Un polissage correct de la surface du moule et une minimisation des contraintes internes sont également essentiels.
Oui, les plastiques transparents peuvent être teintés avec des colorants pour obtenir différentes nuances tout en conservant la transparence. Cette technique est souvent utilisée dans des secteurs tels que la lunetterie, l'éclairage ou l'emballage à des fins esthétiques.
Les plastiques transparents, notamment le polycarbonate, sont très durables et offrent une résistance aux chocs supérieure à celle du verre. Ils sont également plus légers et moins susceptibles de se briser, ce qui en fait un choix plus sûr et plus pratique pour de nombreuses applications.
Oui, de nombreux plastiques transparents comme le PET et le polycarbonate peuvent être recyclés. Cependant, la recyclabilité dépend du type de plastique spécifique et des capacités de recyclage locales.
Cet article a été rédigé par les ingénieurs de BOYI TECHNOLOGY. Fuquan Chen est un ingénieur et expert technique fort de 20 ans d'expérience en prototypage rapide et en fabrication de pièces métalliques et plastiques.