
Le moulage par injection est la pierre angulaire de la fabrication, façonnant d’innombrables produits. Cependant, cela n’est pas sans défis. Ce guide abordera les 10 principaux défauts de moulage par injection, leurs causes et comment les corriger. Des lignes de flux au flash, nous vous guiderons dans l’identification des problèmes et la mise en œuvre de correctifs, garantissant ainsi des processus de production plus fluides et des résultats de meilleure qualité.
Rejoignez-nous pour améliorer votre processus de moulage par injection !
1. Lignes de flux
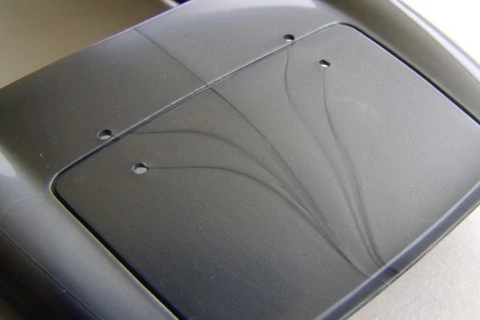
Lignes de flux se manifestent par des motifs ondulés ou des stries sur les pièces moulées par injection, signalant un flux de matière inégal. Ces imperfections, commençant souvent au point d'injection, ne compromettent pas l'intégrité structurelle de la pièce mais affectent son attrait visuel.
Causes:
Ils proviennent du refroidissement inégal de la matière plastique. Ce refroidissement irrégulier peut provenir de divers facteurs, notamment des caractéristiques d'écoulement du matériau, de vitesses d'injection incohérentes ou de variations de température du moule. Les plastiques avec un indice de fluidité à chaud (MFI) plus faible sont plus sensibles à ce problème, car ils refroidissent et se solidifient de manière inégale, entraînant des lignes d'écoulement visibles.
Solutions:
Une surveillance et un ajustement réguliers de la température des matériaux sont cruciaux pour réduire les conduites d'écoulement. L'optimisation de la vitesse d'injection pour maintenir un flux de plastique constant dans le moule peut également atténuer ce problème. L'ajustement des paramètres de la machine tels que la pression d'injection et la température de la buse garantit que le plastique fond uniformément, empêchant ainsi la formation de conduites d'écoulement.
De plus, une conception réfléchie du moule, comprenant une ventilation et un positionnement appropriés des portes, permet également d’éliminer les conduites d’écoulement. La mise en œuvre de coins arrondis et d’une épaisseur de paroi uniforme dans la conception du moule permet d’obtenir une vitesse de refroidissement plus uniforme, essentielle pour éviter les lignes d’écoulement.
2. Marques d'évier
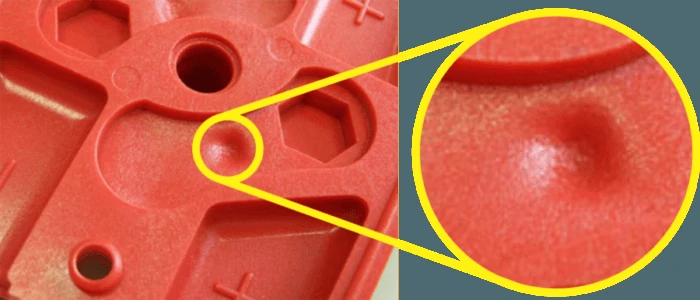
Marques d'évier sont un défaut courant observé dans les pièces moulées par injection, caractérisé par des empreintes ou des dépressions sur la surface. Ces imperfections apparaissent majoritairement dans les zones de la pièce moulée qui sont plus épaisses que les autres.
Causes:
La cause principale est le refroidissement inégal des sections plus épaisses par rapport à la surface de la pièce. Cette différence entraîne une contraction à l’intérieur, créant une marque d’évier. D'autres facteurs incluent une température de fusion incorrecte, des temps de compactage et de maintien faibles, une pression de compactage ou de maintien inappropriée, une température de moule élevée et une géométrie de pièce défectueuse.
Solutions:
Le réglage de la température de fusion dans la plage recommandée peut éviter les traces d'évier. Assurer des temps de compactage et de maintien suffisants permet à la porte de se solidifier correctement, évitant ainsi une sortie prématurée de la résine. L'application de la bonne pression d'emballage ou de maintien garantit une rétention de forme uniforme pendant le refroidissement. Le réglage de la température du moule aux valeurs recommandées contribue à sceller la porte en temps opportun. Les ajustements de conception, comme l'équilibrage des nervures et de l'épaisseur des parois et l'utilisation de pentes progressives à la base des nervures, atténuent les traces d'évier.
De plus, le maintien de conditions optimales pour les buses et l’application des principes de conception pour la fabricabilité (DFM) dès le début de la phase de conception peuvent prévenir efficacement les traces d’enfoncement. Ces stratégies, axées sur un refroidissement uniforme et une répartition de la pression, réduisent considérablement l'apparition de marques d'enfoncement, améliorant ainsi la qualité des pièces.
3. Délaminage de la surface
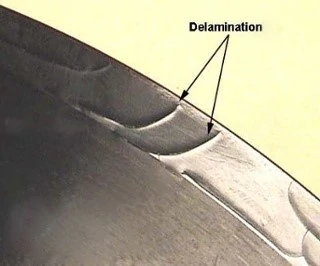
Le délaminage de la surface se produit lorsque les couches d'une pièce moulée se séparent. Ce défaut fragilise la pièce et porte atteinte à son intégrité.
Causes:
Le délaminage résulte généralement de l’utilisation de matériaux incompatibles qui ne parviennent pas à adhérer. D'autres causes incluent un excès d'agents de démoulage, l'humidité dans le matériau, une contrainte de cisaillement élevée, des vitesses d'injection rapides, des températures de fusion excessives ou une dégradation du matériau.
Solutions:
Pour éviter le délaminage, assurez-vous que les matériaux sont compatibles et complètement secs avant utilisation. Appliquez les agents de démoulage avec parcimonie. Ajustez les paramètres du processus tels que la contrainte de cisaillement et la température de fusion à des niveaux optimaux. À Technologie BoYi, nos processus de moulage sont finement réglés pour éliminer l’humidité excessive et les combinaisons de matériaux incompatibles. Nous concevons nos moules pour minimiser le besoin d'agents de démoulage, en nous concentrant plutôt sur la précision des paramètres d'injection pour garantir des pièces impeccables et cohérentes.
Grâce à ces pratiques, nous maintenons l'intégrité et la fiabilité de nos composants moulés par injection, fournissant ainsi des produits de qualité supérieure à nos clients.
Mettez vos pièces en production dès aujourd'hui
Toutes les informations et tous les téléchargements sont sécurisés et confidentiels.
4. Lignes de soudure (lignes tricotées)
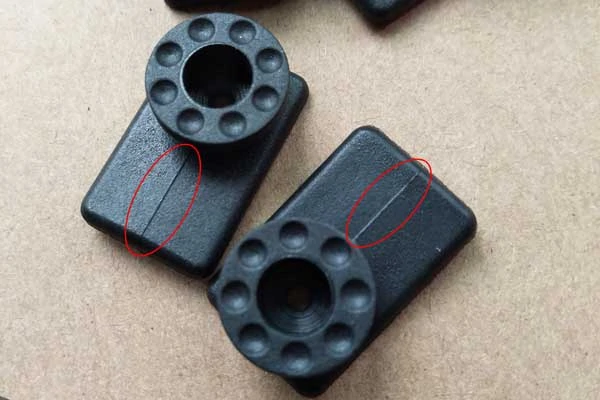
Lignes de soudure, appelés lignes de tricot, sont des défauts où deux fronts d'écoulement se rencontrent mais ne fusionnent pas correctement. Ces lignes apparaissent souvent autour des obstacles et peuvent compromettre la résistance des pièces.
Causes:
Des lignes de soudure se forment en raison de plusieurs facteurs, notamment une pression insuffisante, une température inadéquate, une conception de moule défectueuse, une vitesse d'injection lente, des impuretés dans la résine et une utilisation excessive d'agents de démoulage. Une basse pression ou température peut empêcher le matériau de fusionner correctement, conduisant à des lignes visibles. Des problèmes de conception de moule, comme une épaisseur de paroi incorrecte ou un placement de porte incorrect, peuvent aggraver le problème. Les impuretés ou les vitesses inégales perturbent le flux, contribuant ainsi au défaut.
Solutions:
L’optimisation de la conception des moules et des pièces peut réduire considérablement les lignes de soudure. Augmenter l’épaisseur des murs peut aider, mais sans provoquer de traces d’évier. L'ajustement de la taille et de la position du portail contribue également à minimiser les lignes de soudure. Il est crucial d’améliorer la conception des moules pour améliorer le débit et éliminer l’air emprisonné. L'ajustement des conditions de moulage, telles que l'augmentation de la température, de la vitesse d'injection et de la pression, peut également résoudre ce problème.
5. Plans courts
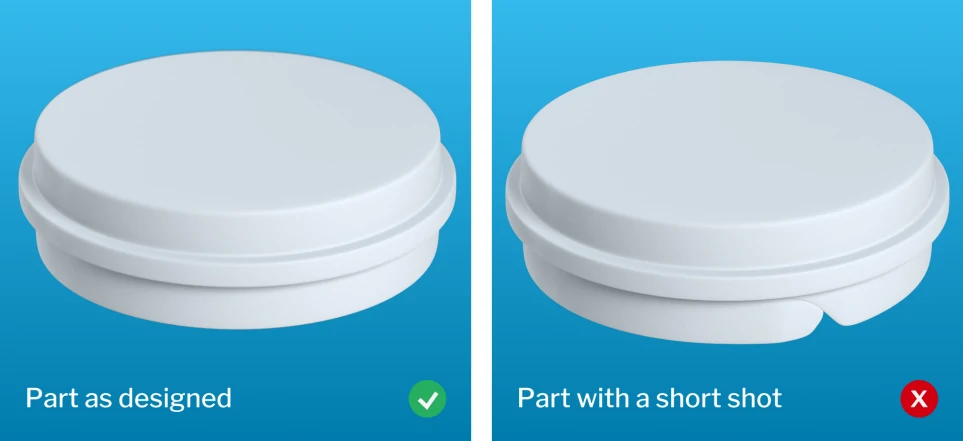
Des tirs courts se produisent lorsque la cavité du moule n'est pas entièrement remplie de plastique fondu, ce qui conduit à des pièces incomplètes.
Causes:
Une faible pression d'injection, des réglages de température incorrects, une matière plastique insuffisante, une ventilation inadéquate et une épaisseur de paroi ou une conception de moule inappropriée peuvent tous conduire à des tirs courts. Une faible pression peut empêcher le plastique d'atteindre toutes les zones du moule. Si la température est trop basse, le plastique risque de ne pas s'écouler correctement. Une mauvaise ventilation peut emprisonner l’air et bloquer le remplissage complet. Une épaisseur de paroi ou une conception de moule incorrecte peut également empêcher un remplissage correct.
Solutions:
Adresser coups courts moulage par injection, augmentez la pression d'injection pour garantir que le plastique atteigne tout le moule. L'ajustement de la vitesse d'injection peut aider à maintenir un équilibre, évitant ainsi une solidification prématurée ou un remplissage incomplet. Les réglages de température garantissent que le plastique s'écoule et se remplit de manière optimale. L'amélioration de la ventilation dans le moule permet à l'air de s'échapper, évitant ainsi les blocages. L'optimisation de l'épaisseur de paroi et l'ajustement de la conception du moule peuvent faciliter un meilleur remplissage des cavités.
Chez BoYi Technology, nous évitons les tirs courts en garantissant des réglages optimaux de pression et de température d'injection adaptés à chaque matériau et conception de pièce. Nos moules sont conçus avec une ventilation et une épaisseur de paroi appropriées pour favoriser un remplissage uniforme. En surveillant de près ces paramètres et en tirant parti de notre expertise en conception de moules, nous obtenons systématiquement des pièces complètes et sans défauts.
6. Déformation
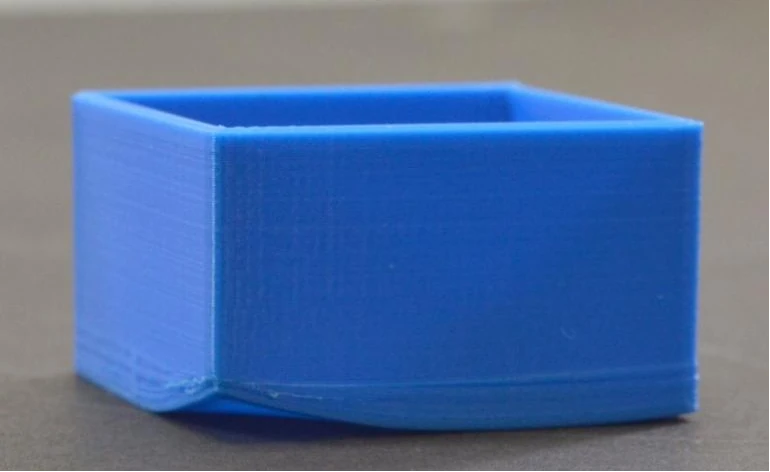
Déformation dans le moulage par injection fait référence à la déformation ou à la flexion d'une pièce lorsqu'elle refroidit et se solidifie dans le moule.
Causes:
Le gauchissement provient d'un retrait différentiel lors du refroidissement. Des vitesses de refroidissement inégales à travers la pièce, en particulier entre les sections épaisses et minces, introduisent des contraintes internes. Ces contraintes peuvent dépasser la résistance du matériau, provoquant une déformation de la pièce. Des facteurs tels que la température du moule, le choix des matériaux et les paramètres d'injection jouent un rôle important.
Solutions:
Garantir une épaisseur de paroi uniforme sur toute la pièce permet de minimiser le retrait différentiel. L'ajustement des taux de refroidissement et l'optimisation de la température du moule peuvent également réduire le gauchissement. Choisir des matériaux ayant des propriétés de retrait constantes et concevoir des portes pour favoriser un flux uniforme sont des stratégies clés.
Chez BoYi, nous évitons la déformation en utilisant des outils de simulation avancés pour prédire et résoudre les problèmes potentiels de retrait avant la production.
7. Jet
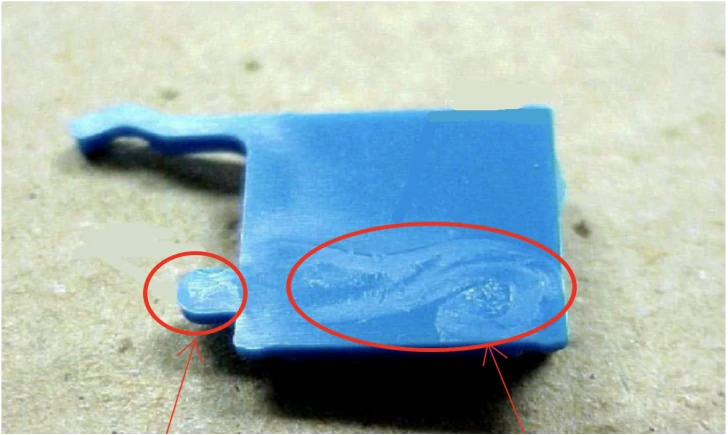
Cela se produit lorsque du plastique fondu est injecté trop rapidement dans le moule, créant un motif visible semblable à des traces de vis sans fin sur la surface de la pièce. Ce défaut affecte non seulement l’esthétique de la pièce mais également son intégrité structurelle.
Causes:
Jetting est principalement causée par une vitesse d'injection élevée, conduisant le plastique fondu à être pulvérisé dans la cavité sans adhérer initialement à la paroi du moule. D'autres causes incluent un placement incorrect de la porte, qui dirige le flux de plastique vers le centre de la cavité, et un refroidissement trop rapide du plastique en raison de la température du moule ou du matériau.
Les professionnels de BoYi Technology sont conscients du problème des jets et ont développé des stratégies efficaces pour le prévenir. Nous garantissons un placement et une conception optimaux des portes pour diriger le flux de plastique en douceur dans le moule. Nos experts contrôlent soigneusement les vitesses d’injection et surveillent la température du plastique en fusion pour éviter un refroidissement prématuré.
Solutions:
Pour éviter les projections, nous ajustons les vitesses d'injection, envisageons des systèmes à canaux chauds ou utilisons des moules chauffés pour maintenir la température du plastique. Sélectionnez également des matériaux qui correspondent aux exigences spécifiques du moule et de la pièce souhaitée, garantissant ainsi un processus de moulage par injection sans défaut. Nous livrons à nos clients des pièces de haute qualité sans jets grâce à ces pratiques méticuleuses.
8. Vides
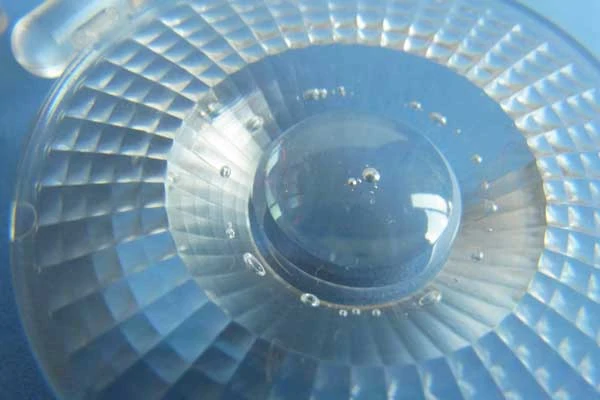
Les vides sont des bulles d'air emprisonnées à l'intérieur d'un composant moulé, souvent considérées comme un défaut mineur. Cependant, des vides importants ou nombreux compromettent la résistance des pièces.
Causes:
Les principales causes incluent une pression de moulage insuffisante, qui ne parvient pas à expulser l'air emprisonné, et un refroidissement rapide à proximité des parois du moule, entraînant un retrait du matériau par rapport au centre. Les matériaux dont la densité change considérablement lors du refroidissement prédisposent également les pièces aux vides, en particulier dans les sections d'une épaisseur supérieure à 6 mm.
Solutions:
Pour éviter les vides, augmentez la pression d'injection pour éliminer l'air emprisonné. L’utilisation de matériaux à faible viscosité peut réduire la formation de bulles d’air. De plus, le placement stratégique des portes à proximité des parties les plus épaisses du moule permet d'éviter un refroidissement prématuré et les vides qui en résultent. En adoptant ces stratégies, nous garantissons l'intégrité structurelle et la qualité de nos composants moulés, minimisant ainsi l'apparition de vides dans les produits finaux.
9. Décoloration
La décoloration, ou stries de couleur, se produit lorsque les pièces présentent des variations de couleur indésirables. Cela affecte généralement l’apparence et non la force.
Causes:
La décoloration provient souvent de restes de matière dans la trémie, la buse ou le moule. D'autres causes incluent la mauvaise stabilité thermique des agents colorants ou un mélange inégal du mélange maître.
Chez BoYi Technology, nous maîtrisons l’évitement de la décoloration. Après chaque cycle de production, nous nettoyons soigneusement la trémie, la buse et le moule, évitant ainsi l'accumulation de résidus. Notre choix de colorants garantit la stabilité thermique, assurant une couleur homogène tout au long de la production. Nous mélangeons méticuleusement les mélanges maîtres pour obtenir une répartition uniforme des couleurs dans chaque pièce.
Solutions:
La prévention de la décoloration implique de nettoyer toutes les pièces de la machine de moulage par injection entre les cycles et d'utiliser des produits de purge si nécessaire. La sélection d’agents colorants de haute qualité et thermiquement stables et la garantie que le mélange maître est soigneusement mélangé sont des étapes cruciales. En adhérant à ces pratiques, nous maintenons la cohérence des couleurs et respectons nos normes de qualité élevées, fournissant ainsi des produits impeccables à nos clients.
10. Flasher
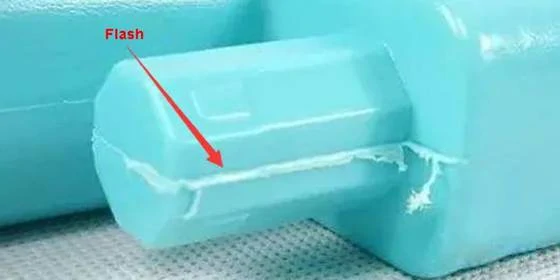
Flash dans le moulage par injection c'est lorsque des films plastiques minces indésirables s'échappent de la cavité du moule. Cela ruine souvent l'apparence et la fonctionnalité du produit.
Causes:
Plusieurs facteurs contribuent au flash. Ils incluent une pression d'injection élevée, des lignes de joint mal alignées, une ventilation inappropriée, une pression de serrage inadéquate, une faible viscosité du matériau et un remplissage excessif du moule. Ces problèmes empêchent le moule de se sceller correctement, permettant ainsi au plastique de fuir.
Solution:
Pour éviter les bavures, assurez-vous de la propreté et de l'entretien du moule, appliquez la force de serrage appropriée et utilisez les principes de conception pour la fabrication (DFM). L’utilisation de moules sans bavure et l’ajustement du taux d’injection peuvent également atténuer ce problème. En cas d'éclair, les méthodes d'élimination incluent l'air chaud pour les cas mineurs, le déflashage cryogénique pour une approche plus raffinée, l'élimination manuelle pour plus de polyvalence et la flamme nue en dernier recours.
Résoudre les problèmes liés à l'équipement
Cela implique une maintenance et un étalonnage réguliers des équipements de moulage par injection pour garantir des performances et une qualité de pièce optimales. Les procédures de maintenance de routine, telles que les inspections quotidiennes et le respect des programmes de lubrification et de nettoyage, sont cruciales pour détecter rapidement les problèmes potentiels. Les stratégies de maintenance préventive, y compris les temps d'arrêt programmés pour l'inspection des machines et le remplacement en temps opportun des pièces d'usure, contribuent à maintenir un fonctionnement continu et efficace.
Chez BoYi Technology, nous comprenons l’importance de ces pratiques de maintenance. Nous effectuons des inspections approfondies de nos machines de moulage par injection et de nos moules avant et après chaque cycle de production, garantissant qu'ils sont exempts de tout corps étranger susceptible d'affecter le processus de moulage. Nous adhérons à un programme rigoureux de lubrification et de nettoyage, en suivant les directives du fabricant pour éviter l'accumulation et garantir un fonctionnement fluide.
Notre approche de la maintenance inclut l'utilisation de technologies avancées pour la maintenance prédictive, nous permettant d'anticiper et de prévenir les problèmes potentiels avant qu'ils ne surviennent. Cette position proactive en matière de maintenance et d’étalonnage nous permet de maintenir la haute qualité et la fiabilité de nos pièces moulées par injection.
Articles connexes: Comprendre le coût du moulage par injection et comment l'estimer.
BoYi Technology – Fournisseur de services de moulage par injection à guichet unique
Mettez vos pièces en production dès aujourd'hui
Toutes les informations et tous les téléchargements sont sécurisés et confidentiels.
La résolution des défauts de moulage par injection nécessite une approche globale axée sur la prévention et la correction rapide. BoYi établit la norme en services de moulage par injection, offrant précision, fiabilité et innovation. En tant que leader du secteur, nous sommes soutenus par des certifications clés : ISO 9001 : 2015, ISO 13485 : 2016 et IATF16949, garantissant des processus et des produits de qualité supérieure. Nous sommes fiers de tolérances exceptionnelles dans les cavités de moule de ± 0.01 mm et d'une répétabilité pièce à pièce de ± 0.005 mm, reflétant notre engagement envers l'excellence.
Pour ceux qui recherchent des services de moulage par injection inégalés, BoYi est votre solution unique. Téléchargez la conception de votre pièce dès aujourd'hui et recevez un devis rapide et des commentaires détaillés sur la conception pour la fabricabilité (DFM) dans les 24 heures, rationalisant ainsi votre parcours du concept à la production.
Questions fréquemment posées
Pour éviter la déformation des pièces moulées par injection, assurez-vous d’une épaisseur de paroi constante et gérez soigneusement les vitesses de refroidissement. Ces étapes aident à maintenir la stabilité des pièces pendant et après le processus.
Le choix du matériau influence considérablement le risque de défauts tels que des projections courtes et des marques de brûlure lors du moulage par injection. La sélection du bon matériau réduit ces problèmes et améliore la qualité du produit. Pour vérifier si un matériau convient, évaluez ses propriétés d'écoulement, sa compatibilité avec la conception du moule et l'utilisation prévue du produit final.
Tagged: Guide de moulage par injection

Cet article a été rédigé par les ingénieurs de BOYI TECHNOLOGY. Fuquan Chen est un ingénieur et expert technique fort de 20 ans d'expérience en prototypage rapide et en fabrication de pièces métalliques et plastiques.


