Le flash de moulage par injection (déflashing) est un problème courant dans le processus de production de pièces moulées par injection, caractérisé par un excès de plastique formé à la surface des pièces. Bien qu'une petite quantité de bavures soit considérée comme normale dans le processus de moulage par injection plastique, une bavure excessive peut non seulement affecter la finition de surface des pièces, mais également potentiellement avoir un impact sur la qualité globale du produit.
Bien que nous ayons déjà discuté en détail des solutions pour résoudre le problème du moulage par injection marques d'évier et lignes de soudure Dans les deux articles précédents, gérer le flash de moulage par injection n'est pas une tâche facile, car cela nécessite des ressources supplémentaires et peut affecter l'efficacité de l'ensemble du processus.
Pour identifier et résoudre les problèmes de flash de pièces, les fabricants doivent acquérir une compréhension approfondie des causes profondes de la formation de flash et prendre les mesures correspondantes pour prévenir et réduire leur apparition.
Continuez à lire pour en savoir plus sur le flash de moulage par injection plastique. Si vous envisagez de vous lancer dans un nouveau projet de moulage par injection plastique, pensez à obtenir notre devis professionnel. Au cours de ce processus, vous recevrez des commentaires sur la conception pour la fabricabilité (DFM), dans lesquels notre équipe d'experts vous fournira des suggestions d'optimisation adaptées à votre conception afin de minimiser l'apparition de flash.
Qu'est-ce qu'un flash de moulage par injection plastique ?
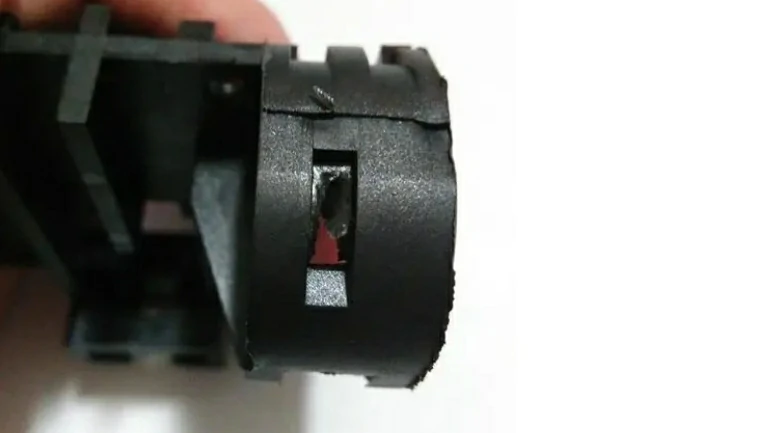
Le flash dans le moulage par injection (également connu sous le nom de déflashage) fait référence à l'excès de matière plastique formé sur les pièces finies pendant le processus de moulage par injection, s'échappant de la ligne de séparation du moule ou de l'espace entre deux sections du moule.
Ces bords de plastique en excès se produisent généralement au niveau des espaces entre les deux moitiés du moule, des glissières ou des composants mobiles. Cependant, l'événement le plus courant se situe le long de la ligne de joint, là où les deux sections principales du moule (les moitiés mobile et stationnaire) entrent en contact lorsqu'elles sont fermées.
Ce flash apparaît souvent sous forme de films minces ou de minces flocons reliés au corps principal de la pièce moulée par injection. Généralement, jusqu'à 0.1 mm de bavure est considéré comme acceptable, sauf s'il existe des exigences spécifiques concernant la douceur de la surface de la pièce en plastique.
La gravité des éclairs de moulage par injection peut varier en raison de plusieurs facteurs. De légères bavures peuvent ne dépasser que légèrement de la surface de la pièce, tandis qu'une bavure importante peut former des bords visibles, voire tranchants, ce qui pourrait affecter l'apparence, la précision dimensionnelle et la fonctionnalité de la pièce en plastique.
Quelles sont les causes du flash dans le moulage par injection plastique ?
Dans le processus de moulage par injection, les bavures sont un défaut courant et leur apparition peut être attribuée à divers facteurs. Voici plusieurs raisons principales qui conduisent à la génération de flash de moulage par injection :
Incohérences des lignes de séparation
Dans le moulage par injection, lorsque les deux moitiés du moule ne sont pas correctement alignées, ce qui entraîne un espace au niveau de la ligne de joint du moule, le plastique fondu peut s'échapper de l'espace, entraînant la formation de bavures. Même si les fabricants s'efforcent d'éliminer les espaces lors de l'assemblage du moule, une utilisation prolongée ou la présence de contaminants peuvent toujours provoquer des décalages au niveau de la ligne de joint.
Même avec des moules bien conçus et sans contaminants, une pression de serrage inappropriée ou des formes extrêmement complexes peuvent également entraîner des bavures. Un nettoyage et un entretien réguliers du moule, ainsi qu'une conception judicieuse du moule, sont essentiels pour réduire les bavures.
Mauvaise ventilation
Dans la conception de moules à injection, fabricants de moules Il est nécessaire d'incorporer des évents dans le moule afin que l'air puisse s'échapper, permettant ainsi au plastique fondu de remplir complètement la cavité. Si les évents sont mal conçus ou bloqués, l’air emprisonné dans la cavité ne peut pas s’échapper rapidement. Cela conduit à la compression de l'air emprisonné pendant le processus d'injection, augmentant la pression à l'intérieur du moule et forçant le matériau fondu à s'écouler vers la ligne de joint ou d'autres espaces, entraînant des bavures ou des défauts.
Une conception de ventilation efficace nécessite de prendre en compte la taille, le nombre et l’emplacement des bouches d’aération. Les évents doivent être suffisamment grands pour assurer une évacuation rapide de l’air tout en étant suffisamment petits pour empêcher le plastique fondu de s’écouler par les évents.
Pression de serrage insuffisante
La pression de serrage est la force requise pendant le processus d’injection pour garantir que le moule reste bien fermé. Lorsque la pression de serrage est insuffisante, même avec une ligne de joint bien conçue, une pression d'injection élevée peut forcer l'ouverture du moule, entraînant une série de problèmes. La manifestation la plus évidente est l’apparition d’un flash de moulage par injection.
Les opérateurs doivent régler la pression de serrage de manière appropriée en fonction des exigences spécifiques du produit et de la conception du moule pour garantir que le moule reste bien fermé pendant le processus d'injection, produisant ainsi des produits de haute qualité.
Faible viscosité et flux de plastique déséquilibré
La viscosité et la fluidité du plastique sont des facteurs critiques déterminant la qualité du produit. Lorsque la viscosité du plastique fondu est faible, sa fluidité augmente, ce qui le rend susceptible de s'écouler de la ligne de joint du moule ou d'autres espaces mineurs pendant le processus de moulage par injection, entraînant des bavures ou d'autres défauts.
Une faible viscosité peut également conduire à des dimensions de produit instables, car le débit de plastique dans le moule peut ralentir en raison d'une viscosité insuffisante, entraînant des problèmes tels que des tirs courts et des vides de retrait.
Moule de remplissage excessif en plastique
Le remplissage excessif du moule est généralement provoqué par une pression d'injection dépassant la force de serrage.
Lorsque du plastique fondu est injecté en excès dans le moule, la pression d'injection peut dépasser la force de serrage, provoquant des fuites au niveau de la ligne de joint du moule ou d'autres espaces mineurs. Ces fuites de plastique formeront des attaches indésirables sur le produit final, appelées flash.
Cependant, il faut faire preuve de prudence lors de l'ajustement des paramètres d'alimentation afin de réduire le remplissage excessif. En effet, le plastique rétrécit pendant le processus de refroidissement et un volume d'injection insuffisant peut entraîner des injections courtes, où des parties du produit ne sont pas entièrement remplies, conduisant à des pièces incomplètes.
Comment réduire le flash dans le moulage par injection plastique ?
Lorsqu'il s'agit d'éliminer les bavures, les normes industrielles exigent généralement que les bavures des pièces en plastique soient inférieures à 0.10 mm pour garantir des bords lisses et éviter toute gêne pour les utilisateurs. Cependant, pour les applications dans les secteurs exigeant une haute précision, comme le secteur médical, un contrôle du flash de 0.05 mm ou moins est souvent requis.
Si vous vous lancez dans un nouveau projet de moulage par injection, Technologie BOYI recommande de communiquer clairement vos exigences à votre partenaire de moulage par injection lors des étapes de devis et de DFM. De cette façon, les fabricants peuvent ajuster les processus et les devis en fonction de vos besoins pour garantir que le produit final répond à vos attentes.
Mettez vos pièces en production dès aujourd'hui
Tous les téléchargements sont sécurisés et confidentiels.
Pour éviter les problèmes liés au flash de moulage par injection, vous pouvez prendre les mesures suivantes :
Conception pour la fabricabilité (DFM)
La conception pour la fabricabilité (DFM) est une approche qui prend en compte la fabricabilité pendant la phase de conception d'un produit.
Plus précisément, DFM peut aider les concepteurs à déterminer des paramètres clés tels que la conception idéale de l'orifice du moule d'injection, l'épaisseur de la paroi, la conception des trous et la conception de la ligne de joint du moule. Simultanément, cela permet d'éviter des conceptions trop complexes, réduisant ainsi le besoin de fonctionnalités spéciales requises dans des processus complexes tels que le moulage par injection d'inserts, réduisant ainsi le coût des moules à injection.
L'importance du DFM est particulièrement importante dans le moulage par injection de prototypes. Étant donné que le prototypage doit souvent être réalisé dans un délai court et nécessite des modifications et des optimisations fréquentes, garantir la fabricabilité via DFM peut raccourcir considérablement le cycle de développement de produits et améliorer l'efficacité de la production.
Ligne de séparation
Pour détecter et résoudre les problèmes de non-concordance des lignes de joint, il est essentiel de nettoyer régulièrement le moule, d'inspecter et de réparer toutes les pièces usées ou endommagées, et de garantir un alignement et une fixation corrects du moule.
Une autre approche implique un processus appelé « repérage ». Le repérage consiste à appliquer un pigment spécifique sur une moitié du moule, puis à fermer les moitiés du moule. Lorsque le moule est ouvert, le pigment est transféré vers l'autre moitié du moule, révélant tout problème nécessitant un assemblage supplémentaire du moule. Cette méthode fournit un moyen visuel et rapide de détecter les discordances des lignes de joint, comme le démontre la vidéo ci-dessous.
Cette approche fournit un moyen visuel et rapide de détecter les discordances des lignes de joint.
Pression de serrage
Pendant la phase de conception du moule, il est crucial de prendre pleinement en compte la demande et la répartition de la force de serrage, d'optimiser la structure du moule et d'améliorer la précision et la stabilité de fermeture du moule.
De plus, les fabricants de moules doivent effectuer des tests de remplissage uniquement sur les pièces avant de commencer la production. Si une bavure excessive est observée, le tonnage de serrage de la machine de moulage par injection doit être vérifié pour s'assurer qu'elle peut fournir une force de serrage suffisante pour maintenir le moule fermé. Pendant ce temps, tous les débris doivent être retirés du moule.
Pendant le processus de moulage par injection, assurez-vous que la force de serrage dépasse la pression générée à l'intérieur du moule pendant l'injection pour éviter la séparation du moule et les fuites de plastique.
Ralentir le taux d'injection
En réduisant la vitesse d'injection, la pression exercée par le flux de matière fondue peut être diminuée, permettant un écoulement et un remplissage plus uniformes à l'intérieur du moule, réduisant ainsi l'apparition de bavures.
Simultanément, la réduction de la vitesse d'injection permet également au matériau fondu de bénéficier d'un temps de refroidissement plus long dans le moule, contribuant ainsi à réduire les contraintes internes du produit, améliorant ainsi la stabilité dimensionnelle et la qualité de la surface.
Utiliser un moule sans flash
Les moules sans bavure, également appelés moules de haute précision, présentent des tolérances de fabrication extrêmement strictes et des mécanismes de fermeture précis, qui peuvent réduire ou éliminer considérablement les bavures résultant d'une mauvaise fermeture du moule ou d'une pression d'injection excessive.
Cependant, le coût des moules sans bavures est généralement plus élevé car ils sont fabriqués selon un usinage de haute précision et un contrôle qualité rigoureux pour garantir un alignement précis et une fermeture étanche de tous les composants du moule, empêchant ainsi le débordement de plastique sous haute pression pour former des bavures.
Pour de nombreuses entreprises, le coût du moule sans flash peut dépasser le budget. Dans de tels cas, des moules traditionnels peuvent être choisis, avec des processus ultérieurs comme ébavurage, polissage, etc., utilisés pour améliorer encore l’apparence et la qualité des produits.
Contactez BOYI pour les services de moulage par injection
BOYI possède une expertise approfondie et une vaste expérience dans moulage par injection plastique fabrication de pièces, ce qui fait de nous votre partenaire de confiance dans la production de pièces moulées par injection. Grâce à notre système de gestion de la qualité rigoureux certifié ISO, nous garantissons que chacune de vos pièces répond aux normes de qualité les plus élevées tout en minimisant la génération de flash.
Êtes-vous prêt à démarrer votre projet de moulage par injection ? Contactez-nous dès maintenant pour demander un devis gratuit.
Mettez vos pièces en production dès aujourd'hui
Tous les téléchargements sont sécurisés et confidentiels.
Conclusion
La génération de bavures de moulage par injection peut provenir de divers facteurs, mais des mesures telles que l'optimisation de la conception des moules, l'entretien et le nettoyage des moules, la sélection des matières plastiques appropriées, l'ajustement des paramètres du processus de moulage par injection et le renforcement des normes opérationnelles peuvent réduire efficacement l'apparition de bavures.
Cet article a exploré en détail le dépannage du flash de moulage par injection. Nous espérons que cet article répondra à vos questions. Si vous souhaitez en savoir plus sur défauts de moulage par injection, veuillez lire cet article : Les 10 principales causes et solutions des défauts de moulage par injection
QFP
La principale différence entre une bavure et une bavure est qu'une bavure fait référence à un excès de matière plastique s'échappant d'un moule lors du moulage par injection plastique, tandis qu'une bavure fait référence à un bord métallique surélevé formé lors d'opérations de travail des métaux telles que le cisaillement et le poinçonnage. Les bavures sont également connues familièrement. comme « flash » dans certains contextes, mais dans l'industrie du travail des métaux de précision, le terme « bavure » est plus précis.
La bavure est une saillie indésirable de matériau s'échappant d'un moule, tandis que la ligne de joint est l'interface entre les moitiés du moule qui définit la forme de la pièce moulée. Des bavures excessives peuvent se produire le long de la ligne de joint en raison de l'usure du moule.
Tagged: Guide de moulage par injection

Cet article a été rédigé par les ingénieurs de BOYI TECHNOLOGY. Fuquan Chen est un ingénieur et expert technique fort de 20 ans d'expérience en prototypage rapide et en fabrication de pièces métalliques et plastiques.