
Dans le processus de conception et de fabrication de produits en plastique, les défauts évidents ou les obstacles fonctionnels ne sont généralement pas acceptés par les utilisateurs. L'un de ces problèmes est la formation de lignes de soudure, qui peuvent nuire à l'apparence et à la durée de vie du produit, voire conduire au rejet du produit.
Pour éviter cette situation, cet article approfondira les causes de la formation des lignes de soudure et proposera une série de mesures préventives ciblées. Notre objectif est de vous fournir des conseils efficaces pour le développement de vos produits en plastique.
Qu’entend-on par ligne de soudure ?
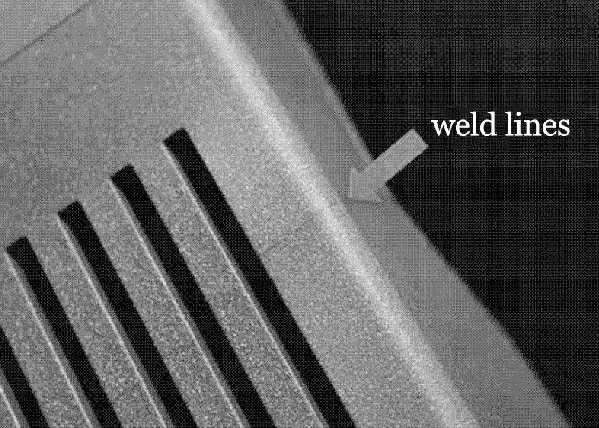
Les lignes de soudure, également connues sous le nom de lignes de tricot, sont des traces linéaires formées par le plastique fondu pendant le processus de remplissage pour diverses raisons. Ces raisons incluent le moulage par injection à portes multiples, une épaisseur de paroi inégale, des vides, une vitesse d'écoulement incohérente, etc.
Comment se forment les défauts des lignes de soudure ?
Les lignes de soudure se produisent souvent à la confluence de deux flux de matériaux ou lorsqu'un flux de matériaux contourne certaines caractéristiques géométriques (telles que des trous) sur la pièce, puis reconverge. La formation des lignes de soudure est liée à l’écoulement du plastique en fusion.
La matière plastique fondue s'écoule dans plus de deux directions à l'intérieur du moule. Lorsque deux ou plusieurs flux de matériaux convergent dans la cavité, les fronts d'écoulement entrent en contact et fusionnent. Plus précisément, en fonction de l'angle d'intersection, elles peuvent être classées en lignes de soudure et lignes de fusion.
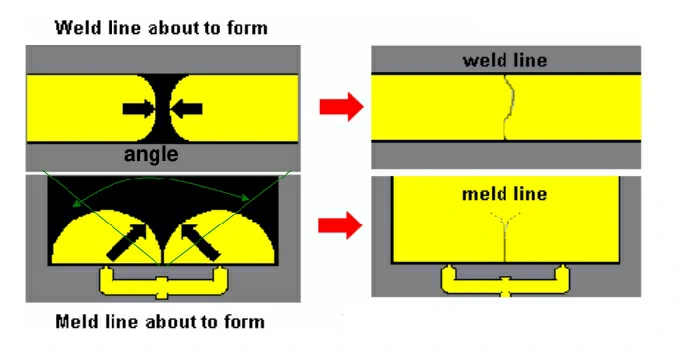
La différence entre les lignes de soudure et les lignes de fusion dépend de l'angle auquel les fronts d'écoulement se rencontrent. Dans les diagrammes, si l'angle de convergence est supérieur à 135°, on parle de ligne de fusion, tandis que si l'angle de convergence est inférieur à 135°, on parle de ligne de soudure.
En raison de l'écoulement, la couche centrale fondue du flux de matière dépasse des couches solidifiées des deux côtés du front d'écoulement. Ainsi, lorsque deux flux de matériaux entrent en contact, le milieu de la section transversale entre en contact en premier, puis s'étend des deux côtés. Finalement, une rainure en forme de V est formée à l'emplacement de remplissage, comme le montre la figure 1.
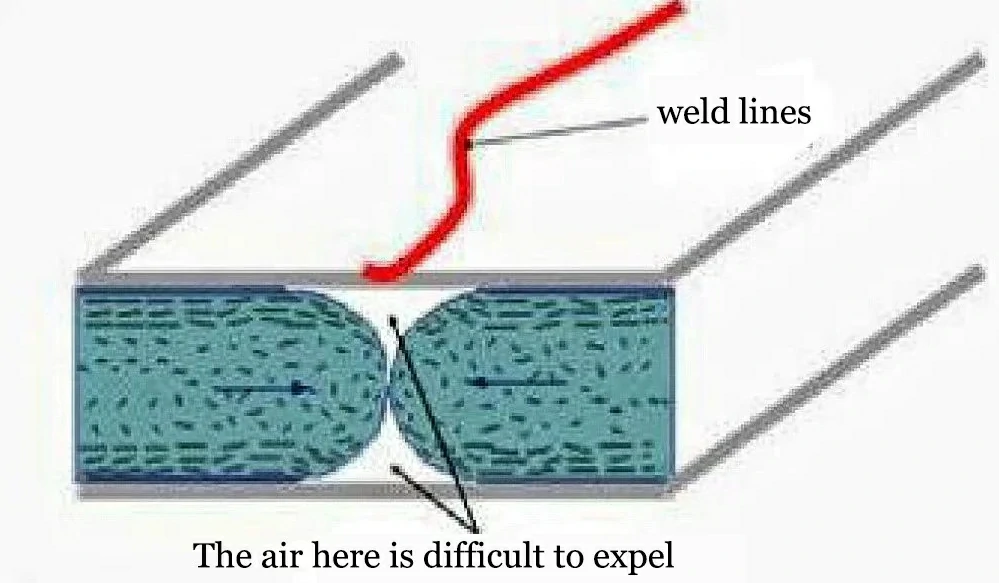
Si l'air dans la rainure est difficile à expulser, ou si la température est trop basse lorsque les deux flux de matériaux convergent, ce qui fait que ces fronts d'écoulement ne fusionnent pas ou ne se « soudent » pas de manière transparente, des lignes de soudure plus prononcées se produiront, comme le montre la figure 2. .
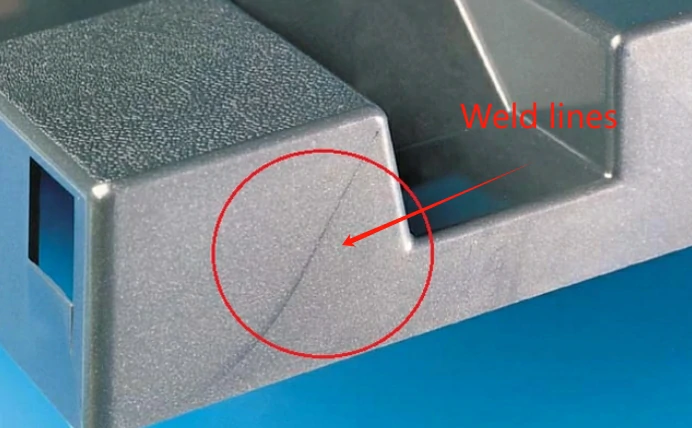
Selon les différentes méthodes de production, les lignes de soudage des pièces moulées par injection peuvent être divisées en lignes de soudage à chaud et en lignes de soudage à froid :
- Des lignes de soudure à froid se forment lorsque la masse fondue ne s'écoule plus après que les deux flux fondus se rencontrent face à face.
- Des lignes de soudure à chaud se forment lorsque la matière fondue rencontre des obstacles (tels que des inserts), se divise en deux flux de fusion ou plus, contourne les obstacles, converge à nouveau et continue de s'écouler.
Dangers des lignes de soudure
Les lignes de soudure présentent des dangers potentiels dans les produits en plastique, principalement dans les domaines suivants :
Problèmes structurels
La ligne de soudure est la zone où les plastiques fondus convergent et fusionnent dans le moule. Si la fusion est incomplète ou de mauvaise qualité, la force dans ce domaine pourrait être relativement faible. Par conséquent, la probabilité de rupture ou de déformation de la pièce au niveau de la ligne de soudure augmente, en particulier dans les régions soumises à des contraintes, exacerbant cette faiblesse.
Cela pourrait affecter considérablement la résistance mécanique du produit, la réduisant éventuellement à 20 % à 100 % de la résistance nominale. De plus, la résistance à l'emplacement de la ligne de soudure varie généralement de 40 % à 95 % de la résistance du plastique environnant, selon le type de plastique et les conditions de traitement.
Problèmes d'apparence
Les lignes de soudure peuvent entraîner des lignes, des rainures ou des changements de couleur sur la surface de la pièce, affectant ainsi la qualité de l'apparence du produit. Si la ligne de soudure se trouve sur des surfaces non critiques de la pièce (telles que le fond), elle peut ne pas avoir d'impact significatif sur les performances globales du produit. Cependant, s'il se trouve dans des zones importantes ou critiques, cela pourrait affecter l'esthétique et l'acceptation du produit.
Causes des lignes de soudure de moulage par injection
Les causes de la formation des lignes de soudure peuvent principalement être attribuées aux facteurs suivants :
Basse température
Une mauvaise convergence d’écoulement du matériau fondu à basse température conduit facilement à la formation de lignes de soudure. Si des lignes de soudure apparaissent au même endroit sur les surfaces intérieure et extérieure de la pièce en plastique, cela est souvent dû à un mauvais soudage provoqué par une basse température du matériau.
Conception de moules
Des portes excessives dans la même cavité, une mauvaise ventilation au niveau des cordons de soudure, des glissières surdimensionnées, des dimensions inappropriées du système de portes, des variations importantes dans l'épaisseur des parois ou des parois trop minces peuvent toutes entraîner des lignes de soudure.
Résine impure
Une mauvaise fluidité, une sensibilité thermique élevée et une teneur élevée en impuretés dans la résine peuvent entraver l'écoulement fluide du plastique fondu à travers le moule, conduisant à la formation de lignes de soudure.
Pression insuffisante
Une faible pression d'injection, une vitesse excessivement élevée ou une pression inégale peuvent affecter l'écoulement et la fusion de la matière fondue, entraînant un mauvais soudage et l'apparence des lignes de soudure.
Comment éviter la soudure/Tricoter Lignes de moulage par injection ?
Pour éviter complètement l’apparition de lignes de soudure, vous pouvez envisager d’optimiser le processus de moulage par injection, la conception des pièces, la conception des moules et la sélection des matières plastiques afin de minimiser la génération de lignes de soudure.
Conception de moules
Vous pouvez commencer par modifier la conception du moule, des canaux froids aux canaux chauds jusqu'aux conceptions de portes afin d'éviter efficacement les lignes de soudure.
1.Coureurs froids
Choisir préférentiellement des coulisses circulaires ou trapézoïdales. Augmentez le nombre de puits de bouchons froids et assurez-vous que leur longueur est suffisante, garantissant ainsi des transitions fluides à l'intérieur du moule. Maximisez la surface transversale des coureurs tout en conservant des profils d’écoulement raisonnables. Réduisez la vitesse d’écoulement de la matière fondue et la perte de pression.
2. Coureurs chauds
Réalisez une injection séquentielle de la matière fondue en contrôlant la séquence d’ouverture des différentes portes pour dissimuler efficacement les lignes de soudure. Dans les cas où les lignes de soudure ne peuvent être évitées, les vannes séquentielles peuvent réussir à détourner les lignes de soudure vers des surfaces non visibles.
3. Conceptions de portes
Évitez d'utiliser des vannes à point d'aiguille avec des pertes de charge élevées et donnez plutôt la priorité aux types de vannes avec des pertes de charge plus faibles, telles que les vannes latérales et les vannes en ventilateur.
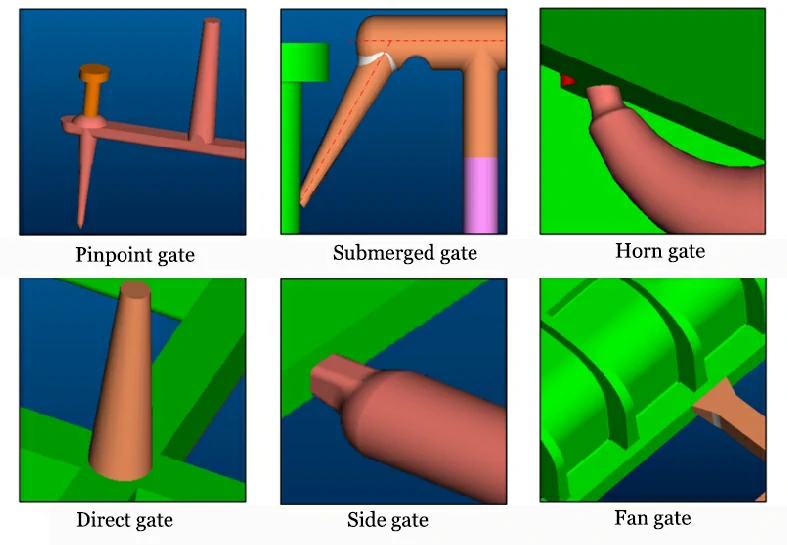
Pour les grandes pièces, si les lignes de soudure sont inévitables, la réduction de la longueur d'écoulement en augmentant le nombre de portes peut élever la température du front de fusion ; pour les petites pièces, minimiser le nombre de portes afin de réduire le nombre de fronts d'écoulement.
4. Ventilation
Installez des fentes d'aération à l'extrémité des remplissages pour améliorer l'évacuation de la fonte et réduire l'apparition de lignes de soudure. Si l'amélioration des fentes d'aération est insuffisante, envisagez d'ajouter des puits de trop-plein au moule.
5. Moules de refroidissement rapide/chauffage rapide
Pour les pièces ayant des exigences spécifiques, envisagez d’utiliser des modèles de moules à refroidissement/chauffage rapide. Avant le moulage par injection, augmentez la température du moule au-dessus de la température de transition vitreuse (Tg) du matériau à l'aide de vapeur à haute température et haute pression ; pendant le refroidissement et la solidification, utiliser un refroidissement rapide avec de l'eau froide. Cette conception élimine efficacement les lignes de soudure mais impose des exigences élevées en matière de moules et d'équipements de refroidissement.
Conception de structures de pièces
Lors de la conception des pièces, les caractéristiques de trous inutiles doivent être minimisées.
L'épaisseur de la pièce doit être aussi épaisse que possible pour réduire la résistance au remplissage et minimiser la conception à épaisseur inégale.
En concevant soigneusement des épaisseurs inégales, l'impact des lignes de soudure peut être atténué dans une certaine mesure, mais cela nécessite une évaluation basée sur des structures de produit et des conditions de processus spécifiques.
Évitez les nervures parallèles au sens d’écoulement. Si les conditions le permettent, utilisez la technologie de déclenchement séquentiel des vannes pour modifier la position du clapet, de sorte que la direction du flux forme un angle par rapport à la direction des nervures, améliorant ainsi le phénomène de ligne de soudure. Comme le montre la figure ci-dessous.
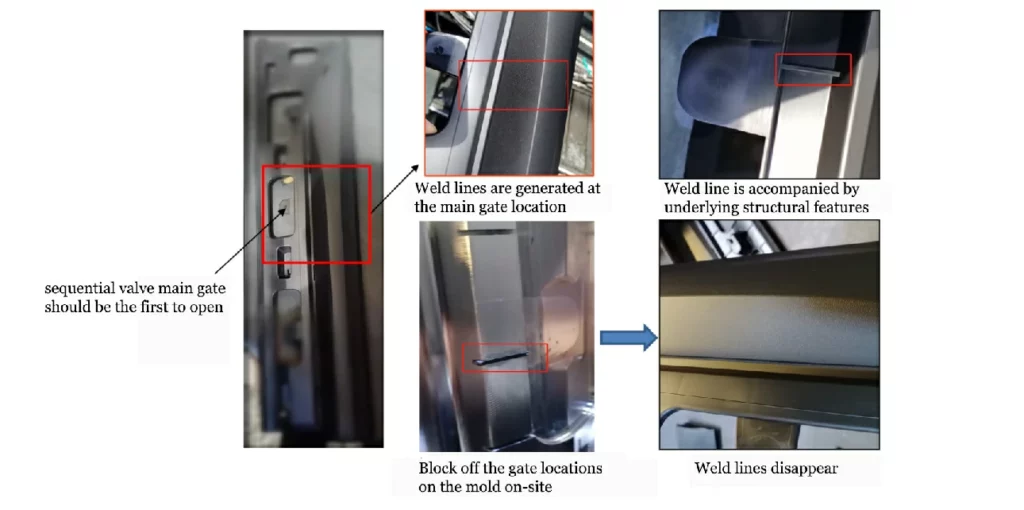
Lorsque la pièce doit avoir une couleur argentée ou autre couleur métallique, BoYi recommande généralement de peindre la pièce plutôt que d'ajouter des colorants au plastique. En effet, les flocons contenus dans les colorants métalliques rendent souvent les lignes de soudure plus visibles.
Sélection de plastique
Dans les situations où il n'est pas possible de modifier la structure du moule et du produit, l'optimisation des propriétés des matériaux pour améliorer les lignes de soudure constitue en effet une stratégie viable.
Sélectionnez des matériaux avec de meilleures propriétés d'écoulement. Par exemple, des matériaux ayant une viscosité à l'état fondu plus faible peuvent être utilisés, ou des agents améliorant l'écoulement peuvent être ajoutés pour améliorer l'écoulement du matériau.
La réduction de la proportion de charges ou d'additifs dans le matériau peut améliorer les propriétés d'écoulement et diminuer la formation de lignes de soudure.
Pour les pièces présentant des caractéristiques poreuses, il est préférable de ne pas utiliser de matériaux ne nécessitant pas de peinture. Optez pour des matériaux de pulvérisation standard et appliquez un traitement de peinture lors des processus ultérieurs pour obtenir l'apparence souhaitée.
Pour les matériaux ayant une faible résistance à la chaleur, l’ajout d’agents résistants à la chaleur à la formulation peut améliorer leurs propriétés thermiques, permettant ainsi le moulage par injection à des températures de matériau plus élevées. Des températures de matériau plus élevées contribuent à réduire la viscosité et à améliorer l'écoulement, réduisant ainsi l'apparition de lignes de soudure.
Lié au moulage
En ajustant la formulation des matériaux et les paramètres du processus de moulage par injection tels que la température, la pression, la vitesse, etc., vous garantissez une fusion complète du plastique fondu dans le moule, réduisant ainsi l'apparition de lignes de soudure.
| Procédé de moulage par injection | Objectif |
|---|---|
| Augmenter la pression et la vitesse d'injection | Augmenter le débit du matériau dans la cavité, augmentant ainsi la température de fusion aux points de convergence. |
| Augmenter la pression de maintien | Améliore la résistance des points convergents et diminue les lignes de soudure. |
| Augmenter la température du moule | Élevez la température de fusion aux points de convergence. |
| Résoudre les problèmes de solubilité | L'augmentation de la température de fusion aux points de convergence peut améliorer la fluidité du matériau. Augmentez la température de fusion aux points de convergence. |
| Augmenter la température des canaux chauds | Élevez la température de fusion aux points de convergence. |
| Assurer un séchage complet, réduire l'agent de démoulage | Réduisez la teneur en petites molécules et en humidité dans la rainure en V aux points convergents. |
| Augmenter la vitesse de rotation de la vis et la contre-pression | Diminuez la viscosité du plastique, permettant un écoulement plus rapide dans la cavité et augmentant ainsi la température de fusion aux points de convergence. |
| Passer à une machine de moulage par injection de tonnage plus élevé | Si la machine de moulage par injection a une petite capacité, cela peut provoquer une température de fusion inégale et une pression d'injection insuffisante, affectant la fusion du matériau. Pour améliorer les lignes de soudure, il peut être nécessaire de remplacer la machine de moulage par injection par une plus grande capacité de plastification en cas de besoin. |
Conclusion
Les lignes de soudure sont souvent considérées comme un problème important à éviter dans la fabrication de pièces en plastique, car elles affectent non seulement l'apparence du produit, mais peuvent également entraîner des déficiences fonctionnelles telles qu'une fragilité accrue.
Par conséquent, en sélectionnant le bon fabricant de moules et le moulage par injection est crucial. Quand vous choisissez BoYi services de moulage par injection, vous découvrirez comment nous transformons ce défi en une opportunité d'excellence.
Notre équipe d'experts techniques possède une vaste expérience et expertise du secteur, prête à collaborer étroitement avec vous, de la conception à la production, en vous fournissant des conseils et un soutien à chaque étape du processus. Notre objectif est de garantir que chaque détail est méticuleusement contrôlé, en minimisant défauts de moulage par injection telles que les lignes de soudure pour fournir des pièces fiables et de haute qualité.
Contactez-nous aujourd'hui pour mettre en production vos pièces plastiques. Soumettez vos fichiers de conception via le formulaire, et vous recevrez un devis dans les 2 heures suivant votre demande.
Personnalisez vos pièces
Tous les téléchargements sont sécurisés et confidentiels.
QFP
La ligne de soudure et la ligne de fusion se forment toutes deux lorsque les fronts d’écoulement se rencontrent lors du traitement du plastique. La différence réside dans l'angle de convergence : les lignes de soudure se forment à des angles inférieurs à 135°, tandis que les lignes de fusion se forment à des angles supérieurs à 135°.
Pour éviter les lignes de soudure lors du moulage par injection, ajustez les conditions de moulage telles que la température, la vitesse d'injection et la pression. L'augmentation de ces paramètres lorsqu'ils sont faibles peut aider à minimiser ou à éliminer les lignes de soudure.
La principale cause des lignes de soudure est l’irrégularité de l’écoulement du plastique fondu dans la cavité. Cela peut se produire lorsqu'il y a des inserts, des trous ou des changements de débit, provoquant des interruptions ou une confluence de plusieurs fusions. Une autre cause fréquente est le mélange incomplet des matériaux lors du remplissage par injection.
Tagged: Guide de moulage par injection

Cet article a été rédigé par les ingénieurs de BOYI TECHNOLOGY. Fuquan Chen est un ingénieur et expert technique fort de 20 ans d'expérience en prototypage rapide et en fabrication de pièces métalliques et plastiques.


