Le moulage du caoutchouc peut être utilisé pour fabriquer divers produits en caoutchouc ayant des propriétés et des utilisations différentes. Des composants automobiles complexes aux joints élastiques et aux biens de consommation durables, la technologie de moulage du caoutchouc offre une polyvalence et une précision inégalées dans la transformation des matières premières en caoutchouc en formes fonctionnelles.
Dans ce discours, nous approfondissons les subtilités de ces trois méthodes distinctes de moulage du caoutchouc, explorant leurs applications, leurs avantages et leur rôle central dans l’élaboration du paysage de la fabrication moderne.
Comment s’appelle le moulage du caoutchouc ?
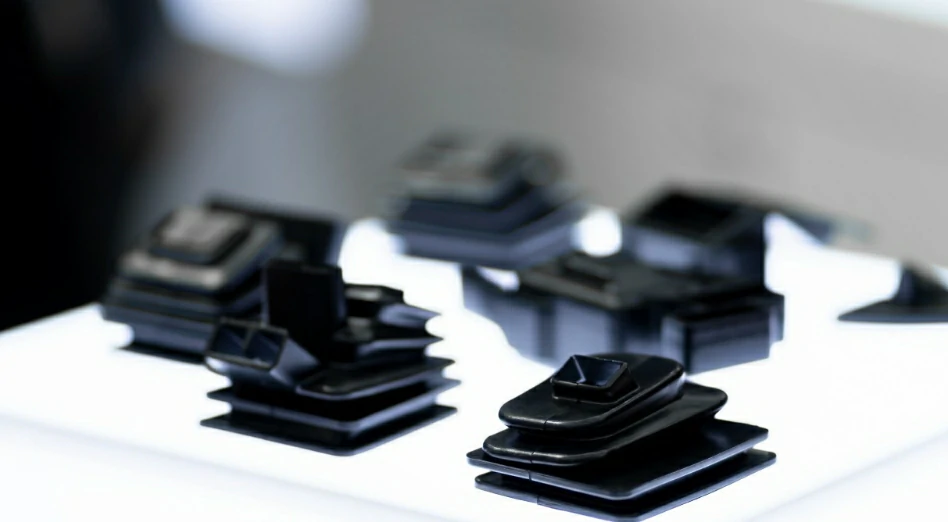
Le moulage du caoutchouc fait référence au processus de transformation du caoutchouc brut en diverses formes et produits à l'aide de moules et de techniques de fabrication spécifiques. Ce processus est également connu simplement sous le nom de moulage ou moulage du caoutchouc. Selon la méthode spécifique utilisée, telle que moulage par injection, moulage par compression ou moulage par transfert, le processus peut être désigné par la technique spécifique utilisée, mais « moulage du caoutchouc » est le terme général qui englobe ces méthodes.
3 types de procédés de moulage du caoutchouc
Les procédés de moulage du caoutchouc sont utilisés pour créer divers produits en caoutchouc ayant différentes propriétés et applications. Voici trois types courants de procédés de moulage du caoutchouc :
Qu’est-ce que le moulage par injection de caoutchouc ?
Caoutchouc moulage par injection est un processus de fabrication spécialisé utilisé pour produire des pièces et des composants en caoutchouc en injectant du caoutchouc fondu dans une cavité de moule sous haute pression. Ce processus est particulièrement adapté à la création de formes complexes, de dimensions précises et de détails complexes dans les produits en caoutchouc.
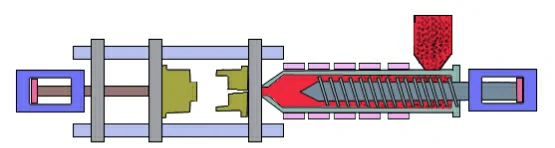
Processus de moulage par injection de caoutchouc
Voici les étapes du processus de moulage par injection de caoutchouc :
- Materielle préparation: Le matériau en caoutchouc est généralement préparé sous forme de granulés, de bandes ou de préformes. La matière première en caoutchouc est ensuite introduite dans une trémie et chauffée jusqu'à ce qu'elle atteigne un état fondu.
- Injection: Le matériau en caoutchouc chauffé est injecté dans une cavité de moule fermée à travers une buse ou une carotte sous haute pression. Le moule est généralement constitué de deux moitiés qui sont serrées ensemble pendant le processus d’injection. La pression d'injection garantit que le caoutchouc fondu remplit toute la cavité et prend la forme du moule.
- Climatisation Une fois la cavité du moule remplie, le matériau en caoutchouc injecté commence à refroidir et à se solidifier, épousant la forme du moule. Le refroidissement peut être accéléré en faisant circuler du liquide de refroidissement à travers le moule ou en utilisant d'autres méthodes de refroidissement.
- Durcissement: Une fois que la pièce a suffisamment refroidi, elle subit un processus de durcissement pour réticuler davantage les molécules de caoutchouc et améliorer ses propriétés mécaniques. Le durcissement peut nécessiter de la chaleur, de la pression ou des additifs chimiques, en fonction des exigences spécifiques du matériau en caoutchouc utilisé.
- Éjection: Une fois que la pièce a été durcie et a atteint sa forme finale, le moule s'ouvre et la pièce finie est éjectée de la cavité du moule à l'aide d'éjecteurs ou d'autres mécanismes.
Avantages du moulage par injection de caoutchouc
Moulage par injection de caoutchouc offre plusieurs avantages par rapport aux autres procédés de moulage du caoutchouc, notamment :
- Précision et complexité : Le moulage par injection permet la production de pièces en caoutchouc très précises et complexes, avec des géométries complexes et des tolérances serrées. Ceci est réalisé grâce à l’utilisation de moules de précision et de paramètres d’injection contrôlés.
- Rendement : Le moulage par injection est un processus à grande vitesse, capable de produire de grandes quantités de pièces en caoutchouc dans un laps de temps relativement court. Cela conduit à une productivité accrue et à une réduction des coûts de production par pièce.
- Utilisation du matériel : Le moulage par injection minimise le gaspillage de matière en contrôlant avec précision la quantité de caoutchouc injectée dans la cavité du moule. Cela se traduit par des taux d'utilisation des matériaux plus élevés par rapport aux autres processus de moulage, réduisant ainsi les coûts des matériaux et l'impact environnemental.
- Cohérence et qualité : Le moulage par injection offre une excellente répétabilité et cohérence dans les dimensions et propriétés des pièces. Cela garantit l'uniformité de la qualité du produit, réduisant ainsi la variabilité et la probabilité de défauts de moulage par injection.
- Versatilité: Le moulage par injection peut être utilisé pour fabriquer une large gamme de pièces en caoutchouc, depuis les petits composants jusqu'aux grands assemblages complexes. Il convient à divers élastomères, notamment le caoutchouc naturel, le silicone, l'EPDM et les fluoroélastomères, ce qui en fait une solution de fabrication polyvalente.
- Flexibilité de conception: Le moulage par injection permet l'intégration de plusieurs caractéristiques et fonctionnalités dans une seule pièce, telles que les contre-dépouilles, les inserts et le surmoulage. Cette flexibilité de conception permet la création de produits en caoutchouc innovants et multifonctionnels pour répondre à diverses exigences d'application.
Inconvénients du moulage par injection de caoutchouc
Bien que le moulage par injection de caoutchouc présente de nombreux avantages, il présente également certains inconvénients et limites :
- Temps d'installation plus long : Comparé à d'autres procédés de moulage du caoutchouc comme le moulage par compression, le moulage par injection implique généralement des temps de configuration plus longs en raison de la préparation des moules, de l'étalonnage des paramètres d'injection et du test des conditions du processus. Cela peut entraîner des délais de production initiaux plus longs et un délai d’exécution plus lent pour l’introduction de nouvelles pièces.
- Temps d'installation plus long : Comparé à la technologie de moulage par compression, le moulage par injection nécessite généralement un temps de configuration plus long en raison de la préparation du moule, de l'étalonnage des paramètres d'injection et du test des conditions du processus. Cela peut conduire à une augmentation frais de moulage par injection, ainsi que des délais de production initiaux plus lents et l'introduction de délais de rotation de nouvelles pièces.
- Contraintes de taille des pièces : Le moulage par injection de caoutchouc est le mieux adapté à la production de pièces de petite à moyenne taille en raison des limitations de l'équipement et des considérations de temps de cycle. La production de pièces de très grande taille ou à parois épaisses peut nécessiter des machines spécialisées ou plusieurs cycles d'injection, ce qui entraîne une augmentation des coûts et de la complexité de production.
Applications de moulage par injection de caoutchouc
Malgré ces inconvénients, le moulage par injection de caoutchouc a encore un large éventail d’applications :
- Industrie automobile: Le moulage par injection de caoutchouc est utilisé pour fabriquer des joints automobiles, des joints de pare-brise, des pièces de suspension, etc. Ces pièces nécessitent des matériaux en caoutchouc de haute précision et de haute performance, et sont souvent produites à grande échelle pour répondre aux besoins des constructeurs automobiles.
- Équipement médical: L'industrie médicale nécessite de nombreux joints, raccords et tuyaux en caoutchouc pour garantir les performances d'étanchéité et la sécurité des équipements. Le moulage par injection de caoutchouc constitue une méthode fiable pour produire ces composants tout en garantissant le respect des normes et réglementations strictes de l’industrie médicale.
- Electronique: De nombreux produits électroniques nécessitent des joints en caoutchouc et des cache-poussière pour empêcher la poussière, l'humidité et d'autres impuretés de pénétrer dans l'équipement. Le moulage par injection de caoutchouc peut produire des pièces aux dimensions précises et aux géométries complexes pour répondre aux exigences des fabricants de produits électroniques.
- Biens de consommation: Le moulage par injection de caoutchouc est utilisé pour produire divers biens de consommation tels que des chaussures, des gants, des jouets, etc. Ces produits nécessitent souvent des matériaux en caoutchouc souples, durables et de forme spécifique, que le moulage par injection peut satisfaire tout en réalisant une production à grande échelle.
Qu’est-ce que le moulage par compression du caoutchouc ?
Le moulage par compression du caoutchouc est un processus de fabrication utilisé pour produire divers produits en caoutchouc, tels que des joints d'étanchéité, des joints toriques et des pièces automobiles. Il implique l'utilisation d'une cavité de moule généralement en métal, dans laquelle la matière première en caoutchouc est placée. . Le moule est ensuite fermé et de la chaleur et de la pression sont appliquées au matériau, le faisant épouser la forme de la cavité du moule, ce qui est particulièrement adapté à la production de pièces grandes ou complexes.
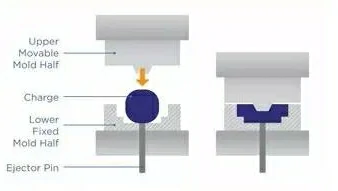
Processus de moulage par compression du caoutchouc
Voici un aperçu de base du processus de moulage par compression du caoutchouc :
- Préparation de la matière première: Le processus commence avec du caoutchouc brut, généralement sous forme de granulés, de feuilles ou de préformes. Ces matériaux sont sélectionnés en fonction des propriétés souhaitées du produit final.
- Conception et préparation de moules: Un moule, généralement en métal, est conçu selon les spécifications de la pièce souhaitée. Le moule est généralement divisé en deux moitiés, avec une cavité à l’intérieur qui correspond à la forme du produit final. Le moule peut également inclure des fonctionnalités supplémentaires telles que des évents et des portes pour faciliter l'écoulement du matériau en caoutchouc.
- Chargement du moule: Le matériau en caoutchouc est placé dans la cavité du moule manuellement ou à l'aide d'un équipement automatisé. Un excès de matériau est souvent ajouté pour garantir que le moule soit complètement rempli pendant le processus de compression.
- Compression et chauffage: Les moitiés du moule sont fermées et serrées ensemble, puis soumises à une haute pression pour comprimer le matériau en caoutchouc. De plus, de la chaleur est appliquée pour ramollir le caoutchouc et faciliter son écoulement dans la cavité du moule. La combinaison de pression et de chaleur aide le matériau en caoutchouc à épouser la forme du moule.
- Guérison: Une fois que le matériau en caoutchouc a rempli la cavité du moule, il est maintenu sous pression et chauffé pendant une période spécifique, permettant au matériau de durcir et de se solidifier dans la forme souhaitée. Le processus de durcissement peut impliquer une vulcanisation, où des additifs chimiques ou du soufre sont utilisés pour réticuler les molécules de caoutchouc, conférant ainsi résistance et durabilité au produit final.
- Refroidissement et démoulage: Après durcissement, le moule est refroidi pour permettre au caoutchouc de prendre complètement. Le moule est ensuite ouvert et la pièce en caoutchouc finie est retirée. Tout excès de matière (flash) est coupé et la pièce peut subir des processus de finition supplémentaires tels qu'une inspection, finition de surface, ou des contrôles de qualité.
Avantages du moulage par compression du caoutchouc
Le moulage par compression du caoutchouc offre plusieurs avantages, notamment :
- Aptitude aux grandes pièces : Le moulage par compression est bien adapté à la production de pièces de grande taille ou de sections épaisses.
- Coûts d'outillage réduits : Comparé à des processus tels que le moulage par injection, le moulage par compression implique généralement des coûts d'outillage inférieurs, ce qui le rend plus rentable pour les petites séries de production.
- Capacité à mouler des renforts : Des matériaux de renforcement tels que du tissu ou des inserts métalliques peuvent être placés dans la cavité du moule avant compression, permettant ainsi la production de pièces en caoutchouc renforcé.
Inconvénients du moulage par compression du caoutchouc
Bien que le moulage par compression du caoutchouc présente de nombreux avantages, il présente également certains inconvénients et limites :
- Temps de cycle plus longs : Comparé à d’autres procédés de moulage du caoutchouc comme le moulage par injection, le moulage par compression nécessite généralement des temps de cycle plus longs. En raison des processus de chauffage et de refroidissement impliqués dans le moulage par compression, les cycles de production sont plus longs, ce qui affecte l'efficacité de la production.
- Limites de formes et de tailles : Étant donné que le caoutchouc ne peut s'écouler que le long de l'axe du moule lors du moulage par compression, les pièces produites sont souvent limitées à des formes simples et à des tailles plus grandes. Cela rend difficile la production de formes complexes ou de petites pièces.
- Déchets matériels : La découpe et le découpage du matériau en caoutchouc dans le moule peuvent entraîner d'importants déchets et rebuts. Cela augmente les coûts et a des impacts environnementaux négatifs.
Applications de moulage par compression du caoutchouc
Certaines applications courantes incluent :
- Joints et joints : Le moulage par compression du caoutchouc est largement utilisé dans la production de joints d'étanchéité pour diverses applications, notamment les moteurs automobiles, les machines industrielles, les systèmes de plomberie et les équipements hydrauliques.
- Composants automobiles : Les pièces en caoutchouc moulées par compression se trouvent dans de nombreux composants automobiles, tels que les supports de moteur, les bagues de suspension, les œillets, les coupe-froid et les amortisseurs de vibrations. Ces composants contribuent aux performances, au confort et à la sécurité du véhicule en offrant un amortissement, une réduction du bruit et une isolation contre les vibrations.
- Isolation électrique: Le moulage par compression du caoutchouc est utilisé pour fabriquer des composants d'isolation électrique tels que des presse-étoupes, des passe-fils, des gaines isolantes et des connecteurs électriques. Ces composants protègent les connexions électriques des facteurs environnementaux, fournissent une décharge de traction et assurent la sécurité des systèmes électriques.
- Les produits de consommation: Le caoutchouc moulé par compression est utilisé dans divers produits de consommation, notamment les articles de sport, les appareils de cuisine, les outils ménagers et les jouets. Les exemples incluent des poignées en caoutchouc pour les outils à main, des poignées caoutchoutées pour les ustensiles de cuisine, des pare-chocs de protection pour l'électronique et des composants en caoutchouc pour les équipements sportifs.
- Équipement médical: Le moulage par compression du caoutchouc est utilisé dans la production de dispositifs et d'équipements médicaux, tels que des joints d'étanchéité, des diaphragmes et des composants de seringues. Ces pièces en caoutchouc de qualité médicale répondent à des normes de qualité strictes, garantissent la biocompatibilité et offrent des propriétés d'étanchéité et d'amortissement dans les applications médicales.
- Marine et Offshore : Le moulage par compression du caoutchouc est utilisé dans les applications marines et offshore pour les joints, les bagues et les supports vibrants. Ces composants résistent à la corrosion, à l'exposition à l'eau salée et offrent une étanchéité et un amortissement fiables dans les environnements marins.
Qu’est-ce que le moulage par transfert de caoutchouc ?
Le moulage par transfert de caoutchouc est un processus de fabrication utilisé pour produire des pièces ou des composants en caoutchouc de formes complexes, de tolérances serrées et de qualité constante. Il s’agit d’une variante des procédés de moulage par compression et de moulage par injection.
Dans le moulage par transfert de caoutchouc, la matière première en caoutchouc est placée dans une cavité chauffée (moule) via un système de carottes et de canaux. Le moule est généralement en métal et contient une cavité ayant la forme du produit final souhaité. Le matériau caoutchouteux peut se présenter sous forme de préformes, de pastilles ou de feuilles en fonction des exigences spécifiques de la pièce.
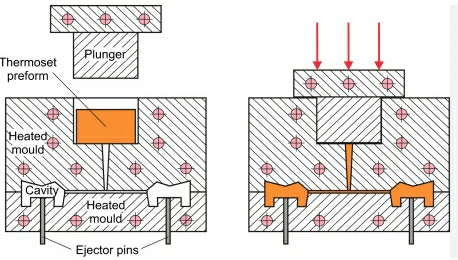
Processus de moulage par transfert de caoutchouc
Le processus comporte plusieurs étapes :
- Préparation du moule: Le processus commence par la préparation d'un moule, qui est généralement en métal (comme l'aluminium ou l'acier). Le moule est conçu selon les spécifications exactes du produit en caoutchouc souhaité.
- Préparation du caoutchouc: Le matériau caoutchouteux, généralement sous forme de granulés ou de préformes, est préparé. Il peut s'agir de caoutchouc naturel ou de composés de caoutchouc synthétique, en fonction de l'application et des propriétés requises du produit final.
- Chargement du moule: Le moule est ouvert et une quantité précise de caoutchouc est placée dans une chambre ou un pot situé au-dessus de la cavité du moule.
- Chauffage: Le moule est fermé et de la chaleur et de la pression sont appliquées. Le matériau en caoutchouc dans la chambre est chauffé jusqu'à ce qu'il atteigne un état ramolli ou fondu.
- Transferts: Une fois que le caoutchouc atteint la consistance souhaitée, un piston ou un piston force le matériau dans la cavité du moule à travers un système de carottes ou de canaux. Ce transfert du caoutchouc de la chambre vers la cavité du moule donne son nom au processus.
- Guérison: Une fois la cavité du moule remplie, l'ensemble du moule est transféré dans une presse de durcissement ou un four. La chaleur et la pression sont appliquées pour durcir le caoutchouc, réticulant les chaînes polymères et donnant au produit sa forme et ses propriétés finales.
- Refroidissement et démoulage : Une fois le durcissement terminé, le moule est refroidi et la pression est relâchée. La pièce en caoutchouc durci est ensuite retirée de la cavité du moule, soit manuellement, soit à l'aide d'un équipement de démoulage automatisé.
Avantages du moulage par transfert de caoutchouc
Le moulage par transfert de caoutchouc offre plusieurs avantages par rapport aux autres procédés de moulage du caoutchouc, tels que le moulage par compression et le moulage par injection. Certains des principaux avantages comprennent :
- Précision et complexité : Le moulage par transfert permet la production de pièces en caoutchouc présentant des détails et des géométries complexes. Cela le rend adapté à la fabrication de pièces avec des tolérances serrées et des conceptions complexes, ce qui pourrait ne pas être réalisable avec d'autres procédés de moulage.
- Contrôle du matériel: Le moulage par transfert offre un meilleur contrôle sur le placement du matériau par rapport au moulage par compression. Cela se traduit par des propriétés de pièce plus uniformes, une réduction du gaspillage de matériaux et une meilleure cohérence des dimensions des pièces.
- Temps de cycle plus rapides : Le moulage par transfert offre généralement des temps de cycle plus rapides que le moulage par compression. Cela le rend plus adapté aux séries de production à grand volume, conduisant à une productivité et une efficacité accrues.
- Flexibilité dans la sélection des matériaux : Le moulage par transfert peut s'adapter à une large gamme de matériaux en caoutchouc, notamment divers élastomères et composés aux propriétés différentes. Cette flexibilité permet aux fabricants de sélectionner le matériau le plus adapté aux exigences spécifiques de leur application.
- Coûts d'outillage réduits : Bien que les coûts d’outillage initiaux pour le moulage par transfert puissent être plus élevés que pour le moulage par compression, ils sont généralement inférieurs à ceux du moulage par injection. Cela fait du moulage par transfert une option rentable pour produire des volumes moyens à élevés de pièces en caoutchouc.
Inconvénients du moulage par transfert de caoutchouc
Certains des principaux inconvénients comprennent :
- Coûts d’outillage initiaux plus élevés : Le moulage par transfert implique souvent des coûts d’outillage initiaux plus élevés que le moulage par compression. Les moules utilisés dans le moulage par transfert sont généralement plus complexes et plus coûteux à concevoir et à fabriquer, en particulier pour les pièces présentant des géométries complexes ou des tolérances serrées.
- Temps de cycle plus longs : Le moulage par transfert a généralement des temps de cycle plus longs que le moulage par injection. Le processus implique des étapes supplémentaires telles que le préchauffage du matériau dans le pot, son transfert dans la cavité du moule et le durcissement de la pièce. Ces étapes supplémentaires contribuent à des temps de cycle globaux plus longs, réduisant ainsi l’efficacité de la production.
- Déchets matériels : Le moulage par transfert peut générer plus de déchets de matière que le moulage par injection, notamment en raison de la nécessité de carottes et de canaux pour acheminer le matériau vers la cavité du moule. Cela peut entraîner des coûts de matériaux plus élevés et un impact environnemental accru.
- Contrôle de processus complexe : Le moulage par transfert nécessite un contrôle précis de divers paramètres tels que la température, la pression et le flux de matière pour garantir une qualité constante des pièces. Atteindre et maintenir des conditions de processus optimales peut être un défi et nécessiter des opérateurs qualifiés et des équipements sophistiqués.
- Taille limitée des pièces : Le moulage par transfert peut être moins adapté à la production de pièces de très grande ou de très petite taille que d'autres procédés de moulage. Les considérations liées à la conception des moules et au flux de matériaux peuvent limiter la taille et la complexité des pièces pouvant être produites efficacement par moulage par transfert.
Applications de moulage par transfert de caoutchouc
Le moulage par transfert de caoutchouc trouve diverses applications dans diverses industries en raison de sa capacité à produire des pièces en caoutchouc complexes avec précision et efficacité. Certaines des applications courantes du moulage par transfert de caoutchouc comprennent :
- Composants automobiles : Le moulage par transfert de caoutchouc est largement utilisé dans l'industrie automobile pour fabriquer une large gamme de composants en caoutchouc tels que des joints d'étanchéité, des joints toriques, des bagues et des amortisseurs de vibrations.
- Appareils électriques et électroniques : Le moulage par transfert de caoutchouc est utilisé dans la production de joints en caoutchouc, de passe-fils, d'isolateurs et de connecteurs pour appareils électriques et électroniques. Ces composants offrent une protection contre l'humidité, la poussière et les interférences électriques, améliorant ainsi la fiabilité et la longévité des équipements électroniques.
- Biens de consommation: Le moulage par transfert de caoutchouc est utilisé dans la production de biens de consommation tels que des chaussures, des articles de sport, des jouets et des appareils électroménagers. Il permet la fabrication de composants en caoutchouc avec des conceptions complexes, des formes personnalisées et une durabilité améliorée pour répondre aux demandes des consommateurs.
- Équipement industriel: Le moulage par transfert de caoutchouc est utilisé dans des applications industrielles pour produire des joints, des tuyaux et d'autres composants en caoutchouc pour les machines, les pompes, les vannes et les systèmes hydrauliques.
- Aéronautique et Défense : Le moulage par transfert de caoutchouc est utilisé dans les secteurs de l'aérospatiale et de la défense pour fabriquer des joints en caoutchouc, des joints toriques et des isolateurs de vibrations utilisés dans les avions, les engins spatiaux, les missiles et les véhicules militaires.
- Systèmes de manipulation des fluides : Le moulage par transfert de caoutchouc est utilisé dans la production de composants en caoutchouc pour les systèmes de traitement des fluides, notamment les joints, les diaphragmes, les vannes et les connecteurs utilisés dans les pompes, les canalisations et les dispositifs de contrôle des fluides.
Moulage de caoutchouc – Type de produit en caoutchouc
Il existe plusieurs types de pièces en caoutchouc utilisées dans le moulage du caoutchouc, chacune servant à des fins et à des applications différentes. Voici quelques types courants :
Bien entendu, approfondissons encore plus chaque type de pièce en caoutchouc utilisée dans le moulage du caoutchouc, en explorant leurs caractéristiques, leurs applications et leurs processus de fabrication :
1.O-anneaux
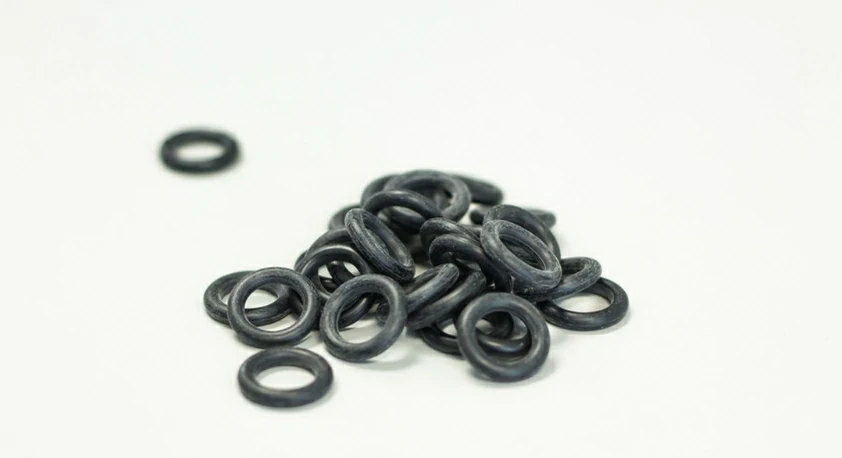
- Caractéristiques: Les joints toriques sont généralement fabriqués à partir de matériaux élastomères comme le caoutchouc nitrile (NBR), le silicone, l'EPDM, le fluorocarbone (Viton) ou le néoprène. Ils présentent une section ronde, ce qui leur permet de s'insérer parfaitement dans les rainures ou les cavités.
- Applications: Les joints toriques sont largement utilisés dans les systèmes hydrauliques, les systèmes pneumatiques, les moteurs automobiles, les pompes et les appareils de plomberie. Ils assurent une étanchéité fiable contre les fluides ou les gaz, empêchant les fuites même sous des pressions élevées ou des températures variables.
- Processus de fabrication: Les joints toriques sont généralement produits par des procédés de moulage par compression ou de moulage par injection. Le moulage par compression consiste à placer un composé de caoutchouc préformé dans une cavité de moule et à le soumettre à la chaleur et à la pression jusqu'à ce qu'il prenne la forme souhaitée. Le moulage par injection consiste à injecter du caoutchouc fondu dans une cavité de moule sous haute pression.
2. joints
- Caractéristiques: Les joints peuvent être fabriqués à partir de divers matériaux en caoutchouc, notamment le silicone, l'EPDM, le néoprène, le caoutchouc nitrile et le caoutchouc naturel. Ils se présentent sous différentes formes et tailles, notamment des joints annulaires, des joints en feuille et des joints moulés sur mesure.
- Applications: Les joints sont utilisés dans un large éventail d'industries, notamment l'automobile, l'aérospatiale, la plomberie et la fabrication. Ils assurent une étanchéité parfaite entre deux surfaces de contact, empêchant ainsi les fuites de fluides ou de gaz dans les moteurs, les pipelines, les vannes et les machines.
- Processus de fabrication: Les joints sont généralement fabriqués par des procédés de moulage par compression ou de découpage. Le moulage par compression consiste à comprimer une feuille ou un composé de caoutchouc entre des plaques de moule chauffées pour former la forme souhaitée. La découpe consiste à découper des formes de joints à partir de feuilles de caoutchouc à l'aide de matrices spécialisées.
3.Joints
- Caractéristiques: Les joints sont conçus pour empêcher les fuites entre les pièces ou composants mobiles. Ils sont disponibles dans diverses configurations, notamment des joints de piston, des joints de tige, des joints racleurs et des joints rotatifs.
- Applications: Les joints sont utilisés dans les vérins hydrauliques, les systèmes pneumatiques, les pompes, les vannes et les arbres rotatifs. Ils fournissent une solution d'étanchéité dynamique, s'adaptant aux mouvements tout en maintenant une étanchéité parfaite aux fluides ou aux gaz.
- Processus de fabrication: Les joints sont généralement fabriqués par moulage par compression, moulage par injection ou processus d'usinage. Le moulage par compression et le moulage par injection conviennent à la production de joints aux géométries complexes, tandis que l'usinage est utilisé pour les surfaces d'étanchéité de précision.
4.Œillets
- Caractéristiques: Les œillets sont généralement fabriqués à partir de matériaux en caoutchouc flexibles comme l'EPDM, le silicone ou le néoprène. Ils comportent un centre creux et des bords rebordés, ce qui leur permet d'être insérés dans des trous ou des ouvertures dans des surfaces.
- Applications: Les passe-fils sont utilisés pour protéger et isoler les câbles, fils ou tuyaux passant à travers des panneaux ou des boîtiers. Ils offrent un passage amorti et scellé, évitant les frottements, l'abrasion ou l'endommagement des fils ou des câbles.
- Processus de fabrication: Les œillets sont généralement fabriqués par des procédés de moulage par compression ou de moulage par injection. Le moulage par compression consiste à former la forme de l'œillet dans une cavité de moule chauffée, tandis que le moulage par injection consiste à injecter du caoutchouc fondu dans une cavité de moule sous pression.
5. Bagues
- Caractéristiques: Les bagues sont des composants cylindriques en caoutchouc avec un vide ou un trou central. Ils sont généralement fabriqués à partir de matériaux élastomères comme le caoutchouc naturel, le néoprène ou le polyuréthane.
- Applications: Les bagues sont utilisées comme coussins ou isolants pour réduire les vibrations, le bruit ou la friction entre deux pièces mobiles. On les trouve couramment dans les systèmes de suspension, les moteurs automobiles et les machines industrielles.
- Processus de fabrication: Les bagues peuvent être fabriquées par moulage par compression, moulage par injection ou processus d'usinage. Le moulage par compression et le moulage par injection conviennent à la production de bagues aux formes et aux détails complexes, tandis que l'usinage est utilisé pour des tolérances et des finitions précises.
6. Soufflet
- Caractéristiques: Les soufflets sont des pièces en caoutchouc en forme d'accordéon avec des parois plissées ou repliées. Ils sont généralement fabriqués à partir de matériaux en caoutchouc flexibles comme l'EPDM, le néoprène ou le silicone.
- Applications: Les soufflets sont utilisés pour protéger les composants mobiles de la poussière, de la saleté, de l'humidité ou des contaminants tout en permettant l'expansion et la contraction. On les trouve couramment dans les systèmes de direction, les joints homocinétiques et les machines industrielles.
- Processus de fabrication: Les soufflets peuvent être fabriqués par moulage par compression, moulage par injection ou extrusion. Le moulage par compression et le moulage par injection conviennent à la production de soufflets aux formes et aux plis complexes, tandis que l'extrusion est utilisée pour la production continue de soufflets aux sections transversales uniformes.
7.Bottes
- Caractéristiques: Les bottes sont des housses de protection en caoutchouc conçues pour protéger les pièces mobiles telles que les joints ou les arbres des éléments environnementaux. Ils sont généralement fabriqués à partir de matériaux en caoutchouc durables comme l'EPDM, le néoprène ou le silicone.
- Applications: Les bottes sont couramment utilisées dans les systèmes de direction automobile, les arbres de transmission, les joints homocinétiques et les cylindres hydrauliques. Ils protègent les composants critiques de la contamination, de la pénétration d’humidité et de l’usure prématurée, prolongeant ainsi leur durée de vie et leur fiabilité.
- Processus de fabrication: Les bottes peuvent être fabriquées par moulage par compression, moulage par injection ou extrusion processus. Le moulage par compression et le moulage par injection conviennent à la production de bottes aux formes et aux détails complexes, tandis que l'extrusion est utilisée pour la production continue de bottes aux sections transversales uniformes.
8.Montages
- Caractéristiques: Les supports sont des composants en caoutchouc conçus pour isoler les vibrations ou amortir les chocs entre deux composants. Ils sont généralement fabriqués à partir de matériaux élastomères comme le caoutchouc naturel, le néoprène ou le polyuréthane.
- Applications: Les supports sont utilisés dans les moteurs automobiles, les systèmes CVC, les machines et les équipements pour réduire le bruit, les vibrations et la dureté (NVH). Ils fournissent une interface amortie entre les composants, améliorant ainsi le confort, la stabilité et la longévité.
- Processus de fabrication: Les supports peuvent être fabriqués par moulage par compression, moulage par injection ou processus de coulée. Le moulage par compression et le moulage par injection conviennent à la production de supports aux formes et configurations complexes, tandis que le moulage est utilisé pour la production à grande échelle de supports présentant des caractéristiques de performance spécifiques.
Quel matériau est utilisé pour le moulage du caoutchouc ?
Les matériaux de moulage en caoutchouc se présentent sous diverses formulations, chacune étant adaptée à des applications spécifiques en fonction de facteurs tels que la flexibilité, la durabilité, la résistance chimique et la stabilité thermique. Voici quelques matériaux courants pour le moulage du caoutchouc :
1. Caoutchouc naturel (NR)
- Le caoutchouc naturel est dérivé de la sève du latex des hévéas et est connu pour sa grande élasticité et sa résilience.
- Il offre une excellente résistance à la déchirure, à l’abrasion et une excellente flexibilité, ce qui le rend adapté aux applications nécessitant un mouvement dynamique et une élasticité élevée.
- Le caoutchouc naturel est couramment utilisé dans des produits tels que les pneus, les bandes transporteuses, les joints d'étanchéité et les amortisseurs.
2. Caoutchouc styrène butadiène (SBR)
- Le SBR est un caoutchouc synthétique qui combine les propriétés du styrène et du butadiène.
- Il offre une bonne résistance à l’abrasion, une bonne résilience et une flexibilité à basse température.
- Le SBR est couramment utilisé dans la fabrication de pneus, les bandes transporteuses et les chaussures en raison de son prix abordable et de sa polyvalence.
3. Caoutchouc nitrile (NBR)
- Le NBR est un caoutchouc synthétique connu pour son excellente résistance à l’huile et au carburant.
- Il offre de bonnes propriétés mécaniques, notamment une résistance élevée à la traction, une résistance à l’abrasion et une flexibilité sur une large plage de températures.
- Le NBR est largement utilisé dans les joints automobiles, les joints toriques, les tuyaux et les composants du système de carburant.
4. Monomère d'éthylène propylène diène (EPDM)
- L'EPDM est un caoutchouc synthétique connu pour sa résistance exceptionnelle aux intempéries et sa stabilité aux UV.
- Il offre d’excellentes propriétés de résistance à l’ozone, de résistance à la chaleur et d’isolation électrique.
- L'EPDM est couramment utilisé dans les joints d'étanchéité automobiles, les membranes de toiture, l'isolation électrique et les joints extérieurs.
5. Néoprène (CR) :
- Le néoprène est un caoutchouc synthétique connu pour son excellente résistance à l'huile, à l'ozone, aux intempéries et à l'abrasion.
- Il offre une bonne flexibilité, résilience et résistance aux flammes, ce qui le rend adapté à un large éventail d'applications.
- Le néoprène est couramment utilisé dans les tuyaux automobiles, les joints d'étanchéité, les combinaisons de plongée et les courroies industrielles.
6. Caoutchouc de silicone (VMQ) :
- Le caoutchouc de silicone offre une excellente résistance à la chaleur, une flexibilité au froid et une biocompatibilité.
- Il possède de bonnes propriétés d’isolation électrique, une faible réactivité chimique et une résistance aux rayons UV et à l’ozone.
- Le caoutchouc de silicone est couramment utilisé dans les dispositifs médicaux, les joints automobiles, les joints d'étanchéité, les ustensiles de cuisine et les composants électroniques.
7.Fluoroélastomères (FKM/Viton)
- Les fluoroélastomères sont des caoutchoucs synthétiques connus pour leur résistance chimique exceptionnelle, leur résistance aux températures élevées et leur résistance aux carburants et aux huiles.
- Ils sont couramment utilisés dans des applications exigeantes nécessitant une résistance aux produits chimiques agressifs, aux températures élevées et aux environnements difficiles, telles que les joints, les joints toriques, les joints et les diaphragmes dans les industries de l'aérospatiale, de l'automobile et de la transformation chimique.
8.Polyuréthane (PU)
- Les élastomères de polyuréthane offrent une résistance élevée à l’abrasion, à la déchirure et une capacité de charge élevée.
- Ils présentent une bonne flexibilité, résilience et résistance chimique, ce qui les rend adaptés aux applications exigeantes.
- Le polyuréthane est couramment utilisé dans les joints industriels, les rouleaux, les bagues, les roues et les joints hydrauliques.
9. Caoutchouc butyle (IIR)
- Le caoutchouc butyle offre une excellente imperméabilité aux gaz, ce qui le rend idéal pour les applications nécessitant une rétention d'air ou de gaz.
- Il présente de bonnes propriétés de résistance aux intempéries, d’isolation électrique et d’amortissement.
- Le caoutchouc butyle est couramment utilisé dans les chambres à air des pneus, les bouchons pharmaceutiques, les joints gonflables et les membranes de toiture.
10. Caoutchouc chloroprène (CR/Néoprène)
- Le caoutchouc chloroprène, communément appelé néoprène, offre une bonne résistance à l'huile, à l'ozone, aux intempéries et aux flammes.
- Il présente de bonnes propriétés mécaniques, notamment la flexibilité, la résilience et la résistance à la déchirure.
- Le néoprène est couramment utilisé dans les joints automobiles, les joints, les tuyaux, les combinaisons et les courroies industrielles.
Ce sont quelques-uns des matériaux de moulage du caoutchouc les plus courants, chacun offrant des propriétés uniques adaptées à des applications spécifiques dans diverses industries. Le choix du bon matériau est crucial pour garantir des performances, une longévité et une fiabilité optimales des composants moulés en caoutchouc.
Normes d'inspection des produits en caoutchouc
Certains critères d’inspection courants comprennent :
1.Vérification de l'apparence
Au cours du processus de vulcanisation, les pièces moulées initiales de chaque quart de travail sont soumises à un contrôle d'apparence, tandis que 100 % des pièces finies sont soumises à un contrôle d'apparence lors de la réception.
L’inspection visuelle est généralement utilisée comme méthode d’inspection de l’apparence.
Lors de l'inspection du finition de surface des pièces, la norme spécifiée sur le dessin du moule est généralement utilisée comme critère.
2. Contrôle dimensionnel
Le processus de vulcanisation subit une inspection initiale du moule ; l'acceptation du produit fini implique généralement une inspection par échantillonnage. Cependant, pour les pièces ayant des exigences dimensionnelles strictes ou nécessitant un usinage, ainsi que pour les pièces nécessitant un traitement stable dans les milieux de travail, les dimensions principales devraient idéalement être soumises à une inspection à 100 %.
Pièces ayant subi une vulcanisation et ébavurage doit être laissé pendant 6 heures avant de subir une inspection dimensionnelle. Les pièces en caoutchouc présentent une déformation élastique importante et une mauvaise sélection de méthodes ou d'instruments de mesure peut affecter la précision des mesures. En règle générale, l'identification des moules d'essai et la production d'essais doivent utiliser des outils et instruments de mesure à usage général, tandis que la production de masse doit utiliser des outils de mesure spéciaux.
3. Tests de performances
a) Test de dureté Shore A : l'épaisseur de l'échantillon ne doit pas être inférieure à 6 mm, sa largeur ne doit pas être inférieure à 15 mm et sa longueur ne doit pas être inférieure à 40 mm. Si l'exigence d'épaisseur n'est pas satisfaite, le même échantillon peut être superposé pour la mesure, mais pas plus de quatre couches, et les surfaces supérieure et inférieure doivent être parallèles.
b) Test de résistance à l'huile : l'échantillon est immergé dans de l'huile, un acide, un alcali ou tout autre milieu liquide, et les changements de dimensions, de volume ou de poids sont mesurés après un temps spécifié à la température prescrite.
c) Test de résistance de liaison caoutchouc-métal : méthode de pelage. Généralement, une aiguille en acier ?3 est utilisée pour gratter le caoutchouc sur la pièce métallique. S'il y a des traces uniformes de liaison du caoutchouc sur la surface de la pièce métallique après que le caoutchouc ait été prélevé et fracturé, la force de liaison est considérée comme qualifiée. Pour chaque ensemble de pièces de chaque quart de travail, 1 à 3 pièces sont généralement échantillonnées pour des tests de résistance de liaison lors de l'inspection initiale du moule et de l'acceptation du produit fini.
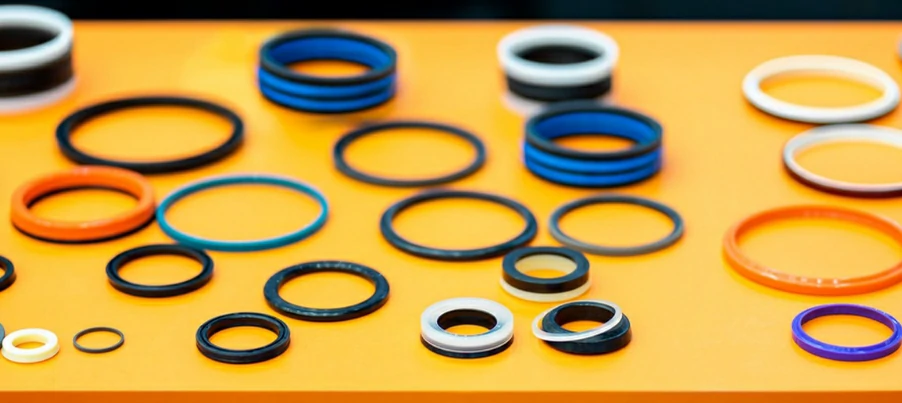
Boyi fournit des services de moulage de caoutchouc de haute qualité
Riche fournit des services de moulage de caoutchouc. Nous disposons d'une technologie et d'équipements de pointe, notamment le moulage par compression et le moulage par injection, pour répondre aux besoins de nos clients. Notre équipe est composée d'ingénieurs expérimentés et d'experts techniques capables de concevoir sur mesure une variété de pièces en caoutchouc complexes pour les clients. Nous nous engageons à fournir à nos clients des pièces moulées de haute qualité et de haute précision et à les personnaliser en fonction de leurs exigences spécifiques. Si vous avez besoin de services de moulage de caoutchouc, veuillez nous contacter et nous serons heureux de vous aider.
Conclusion
Le moulage par injection offre efficacité et précision pour la production en grand volume de pièces complexes. Le moulage par compression est bien adapté à la production de volumes moyens avec des dimensions constantes. Le moulage par transfert permet un contrôle précis des matériaux pour les pièces petites ou complexes. Chacun de ces procédés de moulage présente ses avantages et est adapté à différentes applications en fonction de facteurs tels que la complexité des pièces, le volume de production et les propriétés des matériaux.

Prêt pour votre projet ?
Essayez BOYI TECHNOLOGY maintenant !
Téléchargez vos modèles 3D ou vos dessins 2D pour obtenir une assistance personnalisée
FAQ – Moulage du caoutchouc
Le moulage du caoutchouc façonne les matériaux en caoutchouc en utilisant la chaleur et la pression, produisant des articles tels que des joints et des garnitures, tandis que le moulage du plastique façonne les résines plastiques dans les formes souhaitées grâce à des processus de chauffage et de refroidissement, utilisés dans diverses industries pour les biens de consommation, les emballages et les pièces automobiles.
Le moulage du caoutchouc est un processus de fabrication de produits en caoutchouc, impliquant généralement les étapes suivantes : Premièrement, le caoutchouc est chauffé à une certaine température pour le rendre souple et malléable pour le traitement. Ensuite, le caoutchouc chauffé est placé dans un moule dont la forme et la taille déterminent la forme du produit final. Une pression est appliquée pour garantir que le caoutchouc remplisse complètement chaque détail et coin du moule. Une fois le caoutchouc refroidi et solidifié, le produit fini peut être démoulé. Cette méthode est utilisée pour fabriquer divers produits en caoutchouc tels que des joints, des joints et des raccords.
Cet article a été rédigé par les ingénieurs de BOYI TECHNOLOGY. Fuquan Chen est un ingénieur et expert technique fort de 20 ans d'expérience en prototypage rapide et en fabrication de pièces métalliques et plastiques.