Dans le processus de moulage par injection, le « warping » est sans aucun doute un casse-tête pour les fabricants. Ce problème peut entraîner des formes irrégulières telles que le pliage, la torsion ou la courbure des pièces, et dans les cas graves, cela peut affaiblir les performances structurelles des pièces. L'apparition de ce problème est souvent étroitement liée à divers facteurs au cours du processus de moulage par injection.
Nous explorerons ensuite comment éviter intelligemment le phénomène de déformation dans le moulage par injection plastique.
Qu'est-ce qu'une déformation ?
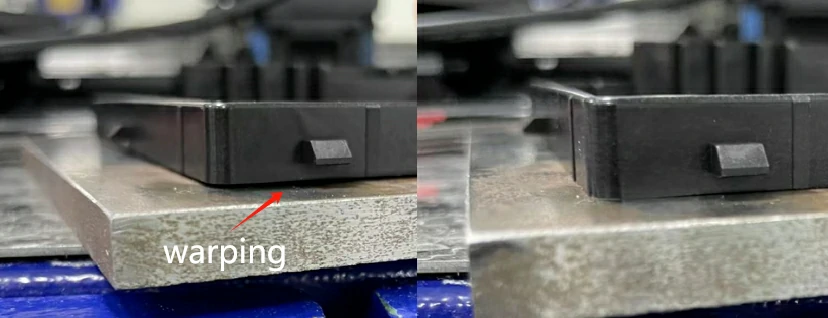
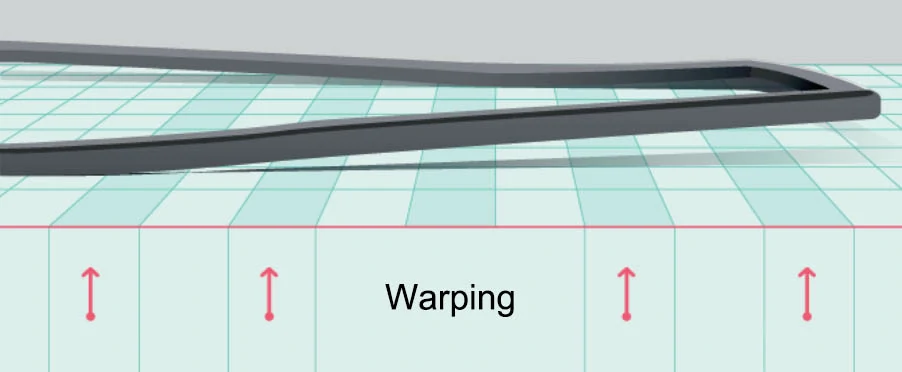
Le gauchissement fait référence à la déviation de la forme des pièces en plastique par rapport à la forme de la cavité du moule. Une fois les pièces éjectées du moule, des différences de taille, de forme et de conception apparaissent. La surface locale peut présenter des torsions, des déformations, des surfaces ondulées et des déviations angulaires.
Comment se forment les défauts de déformation ?
La formation de gauchissement est principalement due au retrait inégal des matières plastiques lors du refroidissement à l’intérieur du moule.
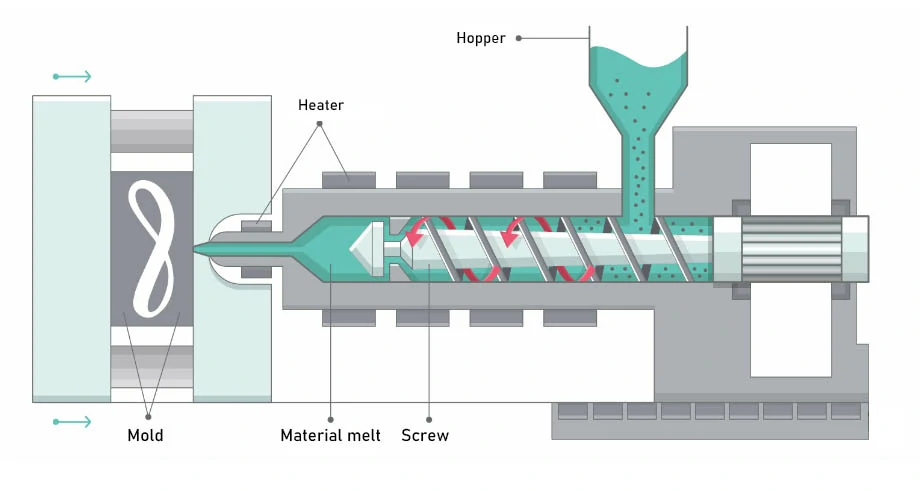
Une fois le plastique fondu injecté dans le moule, à mesure que la température diminue, le plastique passe progressivement de l'état fondu à l'état solide. Cependant, en raison de la répartition inégale de la température dans les différentes parties du moule, la vitesse de refroidissement du plastique varie selon les régions, entraînant la génération de contraintes internes. Ces contraintes internes ne sont pas suffisamment relâchées et équilibrées pendant le processus de refroidissement, conduisant finalement à une déformation par gauchissement de la pièce en plastique après le démoulage.
Causes et solutions au gauchissement dans le moulage par injection
Il existe de nombreuses raisons à la déformation des pièces moulées par injection, telles qu'une épaisseur de paroi inégale, une pression d'injection excessive, un temps d'emballage trop long, une température de moule excessive et un temps de refroidissement insuffisant, entre autres. Par conséquent, compter uniquement sur des ajustements du processus de moulage a une efficacité limitée.
Ci-dessous, BOYI analysera brièvement les facteurs affectant la déformation des pièces en plastique et proposera les solutions correspondantes.
Refroidissement inégal
Le système de refroidissement du moule est soit déraisonnable, soit insuffisant, ce qui entraîne des différences de température significatives entre les différentes parties de la pièce en plastique pendant le processus de refroidissement, entraînant un retrait inégal. Ce retrait différentiel génère des moments de flexion, provoquant une déformation de la pièce en plastique.
Solution
Envisagez de modifier le trajet de l'eau de refroidissement, la position des canaux de refroidissement ou d'ajouter des carottes de refroidissement, en envisageant notamment des alternatives au refroidissement par eau. Alternativement, diverses méthodes de refroidissement telles que le refroidissement par eau en circulation, le refroidissement par huile thermique, etc., peuvent être utilisées pour répondre aux exigences de refroidissement de différents produits.
Conception de porte déraisonnable
Une mauvaise sélection de la position, de la taille et du type de porte du moule d’injection peut affecter la fluidité du plastique dans le moule.
Une vitesse d'écoulement réduite signifie que l'écoulement de la résine dans le moule devient moins fluide, ce qui entraîne une perte de pression importante entre le point d'entrée et le point de remplissage final.
Cette perte de pression soumet les molécules de plastique à une pression physique, entraînant une répartition inégale des contraintes dans le moule. Si ces contraintes ne peuvent pas être correctement équilibrées pendant le processus de démoulage après injection, cela peut entraîner une déformation de la pièce en plastique.
Solution
Concevez des portails de tailles appropriées. Les dimensions des portes doivent être déterminées en fonction de facteurs tels que la forme, la taille, l'épaisseur de la paroi et le type de matière plastique utilisée pour le produit. Pour les produits volumineux ou complexes, une conception à plusieurs portes peut être utilisée pour améliorer la fluidité du plastique et l'efficacité de remplissage.
Basse température de la buse
Si la température de la buse est trop basse, la résine (plastique fondu) passant à travers la buse peut refroidir prématurément, réduisant sa fluidité et rendant difficile le remplissage complet de tous les coins et détails complexes du moule. Cela peut entraîner un retrait inégal du plastique à l’intérieur du moule, entraînant des contraintes internes et une déformation ultérieure pendant le processus de refroidissement.
Solution
Augmentez la température de la buse de manière appropriée pour garantir que la résine conserve une fluidité et une température suffisantes lors de son passage à travers la buse. Généralement, les opérateurs peuvent régler la température de la zone de buse pour qu'elle soit supérieure de 6 °C à la température de la zone précédente.
Basse température du baril
Lorsque la température du fût est trop basse, la température de fusion est basse. Lorsqu'il est forcé de mouler à des vitesses élevées, une contrainte de cisaillement résiduelle importante se produit sans suffisamment de temps pour relâcher la contrainte, ce qui la rend sujette à la déformation.
Solution
Augmentez la température du matériau pour réduire la déformation. Le réglage de la température du matériau doit être augmenté progressivement, chaque zone étant augmentée de 6°C. Si nécessaire, réglez parfois la température du matériau de la buse et de la zone précédente pour qu'elle soit la même que celle de la zone médiane.
Épaisseur de paroi inégale
Une épaisseur de paroi inégale entraîne un refroidissement plus lent dans les sections plus épaisses et un refroidissement plus rapide dans les sections plus minces, entraînant la formation de contraintes. Lorsque la pièce est retirée du moule, des contraintes inégales provoquent un retrait et une expansion différentiels dans différentes zones, conduisant à une déformation.
Solution
Pendant la phase de conception, des efforts doivent être faits pour garantir une épaisseur de paroi uniforme de la pièce et éviter des différences d'épaisseur significatives. De plus, pour les conceptions d’angles, ils doivent être rendus aussi lisses que possible afin de réduire la concentration des contraintes.
Matériaux cristallins
La déformation des plastiques cristallins provient principalement de modifications de leur degré de cristallinité. Un refroidissement rapide entraîne une diminution de la cristallinité et une réduction du retrait au moulage, tandis qu'un refroidissement lent augmente la cristallinité et élargit le retrait au moulage.
Généralement, la probabilité de déformation est plus élevée dans les résines cristallines (telles que les résines polyoxyméthylène, nylon, polypropylène, polyéthylène et PET) que dans les résines non cristallines (telles que la résine PMMA, le polyéthylène, le polystyrène, la résine ABS et la résine AS).
Solution
Pour corriger la déformation des plastiques cristallins, une différence de température peut être réglée dans le moule pour induire une contrainte sur le côté déformé afin d'équilibrer la contrainte. Cette différence de température doit être d'au moins 20°C et une répartition uniforme doit être assurée.
Lors de la conception de pièces moulées et de moules avec des plastiques cristallins, des mesures doivent être prises à l'avance pour éviter toute déformation. Sinon, même avec des conditions de moulage optimisées, il est difficile de corriger complètement le gauchissement.
Pression ou temps d'injection inadéquats
Une pression d'injection ou un temps de compactage insuffisants peuvent entraîner un remplissage et un compactage insuffisants du plastique dans le moule, entraînant une déformation pendant le processus de refroidissement.
Solution
Augmentez de manière appropriée la pression d'injection pour garantir que le plastique puisse s'écouler complètement dans toutes les parties du moule, obtenant ainsi un remplissage complet. De plus, augmentez le temps d’emballage.
Comment éviter la déformation des pièces en plastique ?
Le gauchissement est un problème courant mais important dans le moulage par injection plastique, qui peut provenir de divers facteurs tels qu'un mauvais contrôle de la température, une sélection inappropriée des matériaux ou des défauts de conception des outils. Pour atténuer et éviter efficacement la déformation, nous devons aborder plusieurs aspects.
Prévention précoce
Durant la phase de conception, une communication étroite avec les fabricants est essentielle pour garantir que la sélection des matériaux, outillage de moule la conception, les processus et les paramètres de la machine sont minutieusement examinés et testés pour éviter toute déformation. Des mesures préventives précoces peuvent réduire considérablement le coût et la durée des réparations ultérieures.
Conception et tests de prototypes
Pendant la phase de conception du prototype, les ingénieurs doivent s'assurer que les matériaux sélectionnés, la conception des outils, les processus et les paramètres de la machine fonctionnent ensemble pour éviter toute déformation. En testant et en validant différentes options de conception, nous pouvons identifier les risques potentiels de déformation et prendre des mesures proactives pour les ajuster et les optimiser.
Choisissez des partenaires expérimentés
La sélection d’un fabricant expérimenté est cruciale pour éviter les déformations lors du moulage par injection plastique. Étant donné que la déformation peut être causée par diverses raisons, nous avons besoin d’une équipe possédant une riche expérience et expertise pour nous aider à identifier et à résoudre les problèmes. En nous associant à une telle équipe, nous pouvons garantir la qualité et la fiabilité des produits tout en réduisant les risques de production.
At BOYI, nous nous engageons à fournir des produits de haute qualité services de moulage par injection plastique à nos clients. Notre équipe possède une vaste expérience de l'industrie et des connaissances professionnelles, capables d'offrir des solutions complètes, du développement de moules à la production et à l'assurance qualité. Si vous recherchez un partenaire fiable pour fabriquer des produits finis de haute qualité, n'hésitez pas à contactez-nous.. Nous nous engageons à vous servir et à assurer la qualité et l’efficacité de votre production.
Mettez vos pièces en production dès aujourd'hui
Tous les téléchargements sont sécurisés et confidentiels.
Quels sont les défauts du moulage par injection ?
Le moulage par injection est une méthode courante de traitement du plastique. Outre les défauts de déformation mentionnés ci-dessus, il existe également d'autres défauts possibles pouvant survenir au cours du processus de production. Ces défauts incluent les conduites d'écoulement, marques d'évier, lignes de soudure, jets, vides vides, plans courts, et ainsi de suite. Par conséquent, une série de mesures doivent être prises dans le processus de moulage par injection pour prévenir et résoudre ces problèmes.
Vous pouvez également en savoir plus sur les mesures préventives contre les défauts de moulage par injection en lisant notre article : 15 types courants de défauts de moulage par injection, causes et remèdes
Conclusion
Le gauchissement est un problème complexe qui nécessite une manipulation méticuleuse dans le processus de moulage par injection plastique. Il peut être efficacement atténué et évité en contrôlant précisément les températures, en sélectionnant les matériaux plastiques appropriés, en concevant les moules/outils de manière rationnelle et en collaborant étroitement avec des fabricants expérimentés.
QFP
Le gauchissement dans le moulage par injection est principalement attribué à la disparité dans la retenue du moule, en particulier en raison de l'épaisseur de la pièce moulée. Ce déséquilibre de retrait, se produisant entre les dimensions dans le plan et dans l'épaisseur, se manifeste fréquemment par un gauchissement, particulièrement visible dans les coins des pièces où l'épaisseur peut dépasser l'épaisseur de paroi prévue.
La température du moule, la température de fusion, les temps de maintien/refroidissement, le taux d'injection et les pressions de maintien/injection contribuent tous à la déformation dans le moulage par injection. La contrainte de cisaillement maximale dans le composant est également un facteur important.
Tagged: Guide de moulage par injection

Cet article a été rédigé par les ingénieurs de BOYI TECHNOLOGY. Fuquan Chen est un ingénieur et expert technique fort de 20 ans d'expérience en prototypage rapide et en fabrication de pièces métalliques et plastiques.