

Le symbole de finition de surface fournit un moyen standardisé en ingénierie et en fabrication de transmettre la texture de surface requise des pièces ou des produits. Dans cet article, nous approfondirons tout ce que vous devez savoir sur les symboles d’état de surface, y compris leur signification, leur utilisation et leur importance dans diverses industries.
Qu'est-ce que la finition de surface ?
La finition de surface fait référence à la texture ou à la douceur d'une surface, et elle est parfois utilisée de manière interchangeable avec la texture de la surface. Il s'agit d'un aspect crucial dans les dessins techniques de pièces mécaniques, en particulier lorsqu'un ajustement, un mouvement ou une étanchéité précis est requis. L'American Society of Mechanical Engineers (ASME) définit les spécifications de finition de surface dans des normes telles que Y14.36M, qui décrit les symboles de texture de surface pour les dessins techniques, et B46.1, qui détaille les définitions et les méthodes de mesure de la finition de surface.
Terminologies clés en matière d'usinage et de finition de surface
| Long | Description |
|---|---|
| Texture de surface | Caractéristiques telles que la rugosité et l'ondulation qui affectent la fonctionnalité et la durabilité de la pièce. |
| Usinage de retrait | Des techniques telles que la découpe, le meulage et le fraisage sont utilisées pour façonner les pièces et obtenir la finition souhaitée. |
| Direction du pli | Orientation des plis formés lors de l'usinage qui a un impact sur la qualité de la surface et l'intégrité structurelle. |
Quels sont les symboles de finition de surface ?

État de surface les symboles sont des représentations graphiques utilisées sur les dessins techniques pour spécifier la texture d'une surface. Ils consistent en un symbole ou une série de symboles placés à côté de l’élément de surface qu’ils décrivent.
Ces symboles sont normalisés par diverses organisations, telles que l'Organisation internationale de normalisation (ISO) et l'American National Standards Institute (ANSI), afin de garantir la cohérence et la clarté des dessins techniques dans le monde entier.
Les trois éléments qui composent l'état de surface : rugosité, ondulation, pose
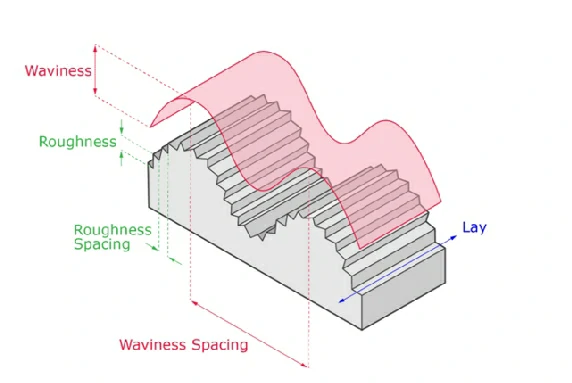
1. Rugosité :
- La rugosité fait référence aux écarts à petite échelle par rapport au profil de surface idéal d'un composant. Ces écarts se produisent généralement en raison du processus d'usinage utilisé pour fabriquer la pièce ou d'autres facteurs tels que l'usure et la corrosion.
- La rugosité est quantifiée par des paramètres tels que Ra (rugosité moyenne arithmétique), Rz (hauteur maximale du profil de rugosité), Rt (hauteur totale du profil de rugosité) et autres.
- Ra, en particulier, est un paramètre largement utilisé représentant l’écart moyen des hauteurs de surface par rapport à la ligne moyenne sur une longueur d’échantillonnage spécifiée.
2. Ondulation :
- L'ondulation fait référence aux écarts à plus grande échelle par rapport au profil de surface idéal qui se produisent sur des longueurs d'onde plus longues que la rugosité. Ces écarts peuvent résulter de facteurs tels que le broutage des outils, les vibrations de la machine ou les propriétés inhérentes des matériaux.
- Contrairement à la rugosité, qui représente de petites irrégularités, l’ondulation englobe des ondulations ou des motifs plus importants sur la surface.
- L'ondulation est caractérisée par des paramètres tels que Wt (hauteur totale d'onde) et Wc (longueur d'onde du cycle d'onde), qui quantifient respectivement l'amplitude et la fréquence des ondes.
- Alors que la rugosité affecte les caractéristiques fonctionnelles et les performances d'une pièce au niveau microscopique, l'ondulation peut influencer ses propriétés macroscopiques et son apparence.
3.Poser :
- La pose fait référence à la direction ou à l'orientation du motif ou de la texture de surface prédominante résultant du processus d'usinage. Il représente l'alignement des marques d'outils, de la structure des grains ou d'autres caractéristiques de surface par rapport à une direction de référence.
- La configuration d’une surface peut avoir un impact significatif sur ses propriétés fonctionnelles, telles que la friction, la résistance à l’usure et l’adhérence de la peinture.
- Les symboles de pose couramment utilisés comprennent des flèches ou des lignes indiquant la direction de la texture de surface prédominante, telle que longitudinale, transversale ou isotrope.
Symboles courants de finition de surface et leur signification
Voici quelques symboles courants de finition de surface ainsi que leur signification :
Tableau 1 : Symboles de finition de surface et leurs significations
| Symbole | Signification et explication |
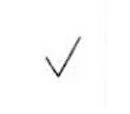 | Symbole de base, indiquant que la surface peut être obtenue par n'importe quelle méthode, lorsqu'aucune valeur de paramètre de rugosité ou description associée (par exemple, finition de surface, état de traitement thermique local, etc.) n'est ajoutée, uniquement pour un marquage de code simplifié. |
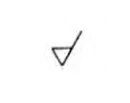 | Le symbole de base plus un tiret indique que la surface a été obtenue par enlèvement de matière. Par exemple : tournage, fraisage, perçage, meulage, découpe, découpage, polissage, corrosion, EDM, coupage au gaz, etc. |
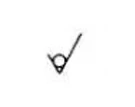 | Le symbole de base plus un petit cercle indique que la surface a été obtenue sans enlèvement de matière. Par exemple : moulage, forgeage, déformation par emboutissage, laminage à chaud, laminage à froid, métallurgie des poudres, etc. Ou une surface utilisée pour maintenir l'état d'origine de la fourniture (y compris le maintien de l'état du processus précédent) |
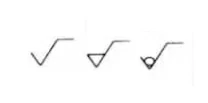 | Une ligne horizontale peut être ajoutée au bord long des trois symboles ci-dessus pour marquer les paramètres et descriptions pertinents. |
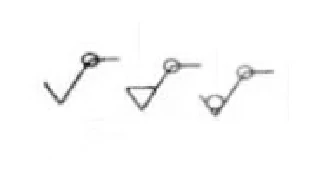 | Un petit cercle peut être ajouté à chacun des trois symboles ci-dessus pour indiquer que toutes les surfaces ont les mêmes exigences en matière de finition de surface. |
 | Les plis créés par un outil tranchant lors de l'usinage sont parallèles à la surface représentée dans le diagramme où le symbole est indiqué. |
 | Les plis formés par l'outil tranchant lors de l'usinage sont perpendiculaires à la surface illustrée sur le schéma où est affiché le symbole. |
 | Les plis créés par l'outil tranchant lors de l'usinage se croisent selon un angle et se croisent sur la surface représentée dans le diagramme où le symbole est affiché. |
 | Les plis formés par l'outil tranchant lors de l'usinage se croisent plusieurs fois ou n'ont pas de direction cohérente. |
 | Les plis produits par l'outil tranchant lors de l'usinage créent principalement des cercles concentriques centrés sur la surface où le symbole est représenté. |
 | Les plis formés par l'outil tranchant lors de l'usinage créent principalement un motif radial émanant du centre de la surface où le symbole est représenté. |
Autres types de symboles de finition de surface
| Ra (micromètre) | Numéros de grade de rugosité | Marques de finition |
|---|---|---|
| 50 | N12 | ∇ |
| 25 | N11 | |
| 12.5 | N10 | |
| 6.3 | N9 | ∇ ∇ |
| 3.2 | N8 | |
| 1.6 | N7 | |
| 0.8 | N6 | ∇ ∇ ∇ |
| 0.4 | N5 | |
| 0.2 | N4 | |
| 0.1 | N3 | ∇ ∇ ∇ ∇ |
| 0.05 | N2 | |
| 0.025 | N1 |
Tableau 2 : Étiquetage de la surface finition paramètres de hauteur
| Ra | Rz, Ry | ||
| Symbole | Importance | Symbole | Importance |
 | La limite supérieure de Ra pour l'état de surface obtenu par n'importe quelle méthode est de 3.2 μm |  | La limite supérieure de Ry pour l'état de surface obtenu par n'importe quelle méthode est de 3.2 μm |
 | La limite supérieure de Ra pour l'état de surface obtenu par enlèvement de matière est de 3.2 μm |  | La limite supérieure de Rz pour l'état de surface obtenu sans enlèvement de matière est de 200 μm |
 | La limite supérieure de Ra pour l'état de surface obtenu sans enlèvement de matière est de 3.2 μm |  | L'état de surface obtenu par enlèvement de matière présente une limite supérieure de 3.2 μm et une limite inférieure de 1.6 μm pour Rz. |
 | La limite supérieure de Ra et la limite inférieure de Ra pour l'état de surface obtenu par enlèvement de matière sont respectivement de 3.2 μm et 1.6 μm. |  | La limite supérieure de l'état de surface obtenu par la méthode d'enlèvement de matière est de 3.2 μm pour Ra et 12.5 μm pour Rz. |
 | La finition de surface maximale de Ra obtenue par n'importe quelle méthode est de 3.2 μm |  | La finition de surface obtenue par n'importe quelle méthode a un Ry maximum de 3.2 μm |
 | La finition de surface maximale de Ra obtenue par enlèvement de matière est de 3.2 μm |  | La finition de surface obtenue sans enlèvement de matière a un Ry maximum de 200 μm |
 | Pour un état de surface obtenu sans enlèvement de matière, la valeur maximale de Ra est de 3.2 μm |  | Les valeurs Rz maximales et minimales de l'état de surface obtenues par enlèvement de matière sont de 3.2 μm et 1.6 μm. |
 | La valeur maximale de Ra et la valeur minimale de Ra étaient respectivement de 3.2 μm et 1.6 μm pour l'état de surface obtenu par enlèvement de matière. |  | L'état de surface obtenu par méthode d'enlèvement de matière présente un maximum de 3.2 μm pour Ra et 12.5 μm pour Ry |
Remarque : Lorsque moins de 16 % de toutes les valeurs mesurées du paramètre d’état de surface peuvent dépasser la valeur spécifiée, la valeur limite supérieure ou inférieure du paramètre d’état de surface doit être marquée sur le dessin.
Grades N
La rugosité de surface peut être assez complexe en raison des nombreuses normes et symboles utilisés pour la désigner. La similarité de ces symboles selon les différentes normes ajoute souvent à cette complexité. Pour simplifier cela, les N-Grades offrent un moyen simple de convertir les valeurs de rugosité spécifiées sur une échelle allant de « 01 » à « 12 ».
Cette simplification élimine le besoin de prendre en compte les différents détails entre les différentes normes, tels que les distinctions entre la hauteur moyenne du profil et la hauteur maximale du profil. WERK24 calcule ces valeurs chaque fois que cela est possible pour convertir les paramètres de rugosité de surface en N-Grades. La conversion s'effectue selon le tableau suivant :
| Niveau | Moyenne arithmétique (AA) | Moyenne de la ligne centrale (CLA) | Ra | Rt | Rz | Ry | Racine moyenne quadratique (RMS) | Moyenne du sommet à la vallée (PVA) |
|---|---|---|---|---|---|---|---|---|
| 01 | 0.25 | 0.0006 | 0.25 | 0.0006 | 0.05 | 0.05 | 0.1 | 6.3 |
| 0 | 0.5 | 0.012 | 0.5 | 0.05 | 0.05 | 0.05 | 0.1 | 0.05 |
| 1 | 1 | 0.025 | 1 | 0.25 | 0.1 | 0.1 | 1.1 | 0.1 |
| 2 | 2 | 0.05 | 2 | 0.5 | 0.2 | 0.2 | 2.2 | 0.2 |
| 3 | 4 | 0.1 | 4 | 0.8 | 0.4 | 0.4 | 4.4 | 0.4 |
| 4 | 8 | 0.2 | 8 | 1.6 | 0.8 | 0.8 | 8.8 | 0.8 |
| 5 | 16 | 0.4 | 16 | 2.5 | 1.6 | 1.6 | 17.6 | 1.6 |
| 6 | 32 | 0.8 | 32 | 4 | 3.2 | 3.2 | 32.5 | 3.2 |
| 7 | 63 | 1.6 | 63 | 6.3 | 6.3 | 6.3 | 64.3 | 6.3 |
| 8 | 125 | 3.2 | 125 | 12.5 | 16 | 12.5 | 127.5 | 12.5 |
| 9 | 250 | 6.3 | 250 | 25 | 25 | 25 | 275 | 25 |
| 10 | 500 | 12.5 | 500 | 50 | 50 | 50 | 550 | 50 |
| 11 | 1000 | 25 | 1000 | 100 | 100 | 100 | 1100 | 100 |
| 12 | 2000 | 50 | 2000 | 200 | 200 | 200 | 2200 | 200 |
| 13 | 4000 | 100 | 4000 | 400 | 400 | 400 | 400 | 400 |
| 14 | 8000 | 200 | 8000 | 800 | 800 | 800 | 800 | 800 |
Pourquoi la finition de surface est-elle importante ?
La finition de surface joue un rôle essentiel dans les performances, l’esthétique et la durabilité des pièces usinées. Voici plusieurs raisons pour lesquelles la finition de surface est essentielle :
- Optimisation des performances
- Exigences fonctionnelles
- Compatibilité des matériaux
- Esthétique
- Efficacité des coûts
- Cohérence et reproductibilité
- Fabrication
- Propreté de la surface
- Résistance à la corrosion
- Conductivité électrique
- Propriétés thermiques
- Biocompatibilité
- Conformité réglementaire
- Sécurité
- Impact Environnemental
Facteurs affectant la finition de surface

La finition de surface, la qualité d'une texture de surface, est influencée par divers facteurs allant des propriétés des matériaux, des processus d'usinage, de l'outillage et des conditions environnementales. Voici quelques-uns des facteurs clés qui ont un impact sur la finition de surface :
1. Propriétés du matériau
Le type de matériau utilisé joue un rôle important dans la détermination de la finition de la surface. Différents matériaux possèdent des propriétés uniques telles que la dureté, la ductilité et la texture, qui affectent leur réaction aux processus de fabrication.
2. Processus de fabrication
La méthode utilisée pour créer le produit ou la pièce a un impact considérable sur sa finition de surface. Des processus tels que l'usinage, le meulage, le polissage, le moulage, le forgeage et extrusion tous ont des effets différents sur la texture et la qualité de la surface.
3. Outils et équipements de coupe
La qualité et l’état des outils et équipements de coupe utilisés dans les processus de fabrication peuvent affecter la finition de la surface. Des outils tranchants dotés de géométries appropriées peuvent produire des surfaces plus lisses, tandis que des outils émoussés ou inappropriés peuvent entraîner des finitions plus rugueuses.
4. Paramètres de coupe
Des paramètres tels que la vitesse de coupe, l'avance, la profondeur de passe et la géométrie de l'outil peuvent influencer considérablement l'état de surface. L'optimisation de ces paramètres pour des matériaux et des processus spécifiques est essentielle pour obtenir la qualité de surface souhaitée.
5. Stabilité de la pièce
La stabilité de la pièce pendant l'usinage ou d'autres opérations de fabrication est essentielle pour obtenir une finition de surface constante. Les vibrations ou les mouvements peuvent entraîner des irrégularités dans la texture de la surface.
6.Surface Préparation
Prétraitement de la pièce, tel que nettoyage, ébavurage, et la pré-finition peuvent affecter la qualité finale de la surface. Une bonne préparation de la surface garantit que le matériau est exempt de contaminants et de défauts avant de subir des processus de finition.
Tableau de conversion de la rugosité approximative de la surface
| / | Système américain | Système américain | Système métrique | Système métrique |
|---|---|---|---|---|
| Numéros de grade de rugosité | Ra (µin) | RMS (µin) | Ra (µm) | RMS (µm) |
| N12 | 2000 | 2200 | 50 | 55 |
| N11 | 1000 | 1100 | 25 | 27.5 |
| N10 | 500 | 550 | 12.5 | 13.75 |
| N9 | 250 | 275 | 8.3 | 9.13 |
| N8 | 125 | 137.5 | 3.2 | 3.52 |
| N7 | 63 | 69.3 | 1.6 | 1.76 |
| N6 | 32 | 35.2 | 0.8 | 0.88 |
| N5 | 16 | 17.6 | 0.4 | 0.44 |
| N4 | 8 | 8.8 | 0.2 | 0.22 |
| N3 | 4 | 4.4 | 0.1 | 0.11 |
| N2 | 2 | 2.2 | 0.05 | 0.055 |
| N1 | 1 | 1.1 | 0.025 | 0.035 |
Comment mesurer la finition de surface
Plusieurs méthodes sont couramment utilisées pour mesurer l’état de surface :
- Profilomètres de contact : ces instruments utilisent un stylet ou une sonde pour tracer physiquement la surface et mesurer les variations de hauteur. Le résultat est généralement donné en Ra (rugosité moyenne), Rz (hauteur maximale du profil) ou Rt (hauteur totale du profil).
- Profilomètres sans contact : les profilomètres laser ou optiques mesurent l'état de surface sans toucher la surface, fournissant des résultats rapides et précis. Ils conviennent aux matériaux délicats ou sensibles.
- Comparateurs de rugosité de surface : ces aides visuelles consistent en un ensemble d'échantillons de surfaces avec différents niveaux de rugosité. Les opérateurs comparent la surface d'une pièce à ces normes pour déterminer visuellement la rugosité.
- Microscopie à force atomique (AFM) : l'AFM fournit une imagerie à très haute résolution des caractéristiques de surface à l'échelle nanométrique, ce qui la rend adaptée aux applications de recherche et développement.
Comment les paramètres de rugosité et les calculs sont-ils déterminés ?
Les paramètres de rugosité de surface et leurs calculs jouent un rôle crucial dans la quantification et la caractérisation de la qualité des surfaces usinées. Voici une explication enrichie :
Paramètres de rugosité
Les paramètres de rugosité de surface décrivent différents aspects des irrégularités de surface, fournissant des mesures quantitatives qui aident à évaluer la texture et les performances fonctionnelles des composants usinés.
Ra représente la moyenne arithmétique des valeurs absolues des écarts du profil de rugosité par rapport à la ligne moyenne sur la longueur d'échantillonnage. Il est calculé comme suit :

Calculs
Les calculs de ces paramètres impliquent l'analyse des données de profil de rugosité obtenues à partir du profilomètre :
- Collecter des données: Utilisez un profilomètre pour mesurer le profil de surface sur la longueur d’échantillonnage spécifiée.
- Filtrage et lissage : Supprimez les défauts d'onde et de planéité du profil pour isoler les caractéristiques de rugosité à l'aide de techniques de filtrage appropriées.
- Paramètres de calcul : Ra Calculez la moyenne arithmétique des écarts absolus par rapport à la ligne moyenne.
Inspection de la finition de surface
L'inspection de la finition de surface implique l'évaluation des données mesurées par rapport à des exigences ou des normes spécifiées. Les principales considérations comprennent :
- Conformité aux spécifications : vérifiez si la finition de surface mesurée répond aux exigences spécifiées décrites dans les dessins techniques ou les normes industrielles.
- Détection des défauts : L'inspection des surfaces peut impliquer l'identification de défauts tels que des rayures, des piqûres, des fissures ou des irrégularités qui affectent la qualité de la surface.
- Analyse statistique : analysez statistiquement les données de finition de surface pour garantir la cohérence et identifier les tendances au fil du temps. Les indices de capabilité des processus tels que Cp et Cpk peuvent aider à évaluer les performances des processus de fabrication.
- Inspection visuelle : En plus des mesures numériques, une inspection visuelle est souvent effectuée pour évaluer la qualité de la finition de surface, notamment pour des exigences esthétiques ou cosmétiques.
Normes et spécifications
Plusieurs normes et spécifications internationales régissent la mesure et l’inspection de l’état de surface, notamment :
- ISO 25178 : Spécifications géométriques des produits (GPS) – Etat de surface : Une norme complète couvrant les paramètres, la filtration et les procédures d'évaluation pour la mesure de l'état de surface.
- ANSI/ASME B46.1 : Texture de surface (rugosité de surface, ondulation et pose) : Cette norme fournit des lignes directrices pour spécifier et mesurer les paramètres de texture de surface.
- ASTM E1444 : Pratique standard pour les tests de particules magnétiques : Bien qu'elle ne soit pas spécifique à la mesure de l'état de surface, cette norme décrit les procédures de détection des défauts de surface et proches de la surface à l'aide de particules magnétiques.
Qu'est-ce que la finition de surface de 0.8 um ?
Une finition de surface Ra de 0.8 μm est considérée comme de haute qualité et nécessite un contrôle précis pendant la production, ce qui la rend plus coûteuse. Cette finition est indispensable pour les composants soumis à des concentrations de contraintes. Il convient également aux roulements où les mouvements sont peu fréquents et les charges légères.
Qu'est-ce que RA et RZ dans la finition de surface ?
RA et RZ sont des paramètres clés utilisés pour décrire la rugosité de surface. RA, ou Rugosité Moyenne, mesure l'écart moyen du profil de surface par rapport à une ligne moyenne, fournissant une indication générale de la texture de la surface. RZ, ou Hauteur Maximale du Profil, mesure la distance verticale entre le sommet le plus élevé et la vallée la plus profonde sur une longueur d'échantillonnage donnée. Alors que RA fournit une valeur moyenne, RZ offre une mesure de la variation maximale de la hauteur de la surface.
Que signifie 1.6 Finition de surface ?
Un état de surface de 1.6 μm Ra indique une surface relativement lisse avec seulement des marques de coupe légèrement visibles. Cet indice Ra est recommandé pour les ajustements serrés et les pièces soumises à des charges légères ou à des mouvements lents. Il convient aux applications où une rugosité de surface minimale est requise, mais n'est pas idéal pour les pièces en rotation à grande vitesse ou les composants exposés à des vibrations intenses.
Quelle est la finition de surface standard ?
La finition de surface standard en usinage varie généralement de Ra 0.8 à 3.2 µm (32 à 125 µin). Cette gamme établit un équilibre entre le coût de fabrication et les performances des pièces, ce qui la rend adaptée à un large éventail d'applications.
Qu’est-ce que UM pour épaisseur ?
Le symbole « µ » signifie « micro » et est la douzième lettre de l'alphabet grec. Il désigne un millionième de mètre ou un millième de millimètre. Dans l'industrie de l'emballage, cette mesure, 1 µm, est couramment utilisée pour préciser l'épaisseur des plastiques, soulignant sa précision dans la description de couches très fines.
Conclusion
Comprendre ces symboles est essentiel pour garantir que les composants fabriqués répondent aux exigences de performance, de fonctionnalité et réglementaires. En tirant parti des techniques de mesure appropriées et en prenant en compte les facteurs influençant la finition de surface, les fabricants peuvent obtenir des textures de surface cohérentes et précises dans leurs produits, améliorant ainsi la fonctionnalité, l'esthétique et la qualité globale.
Riche fournit aux clients des produits de haute qualité services de finition de surface aux prix les plus avantageux. Depuis anodisation, galvanoplastie, sablage à polissage, nous proposons une variété d’options de traitement de surface pour répondre aux divers besoins de nos clients.

Prêt pour votre projet ?
Essayez BOYI TECHNOLOGY maintenant !
Téléchargez vos modèles 3D ou vos dessins 2D pour obtenir une assistance personnalisée
QFP
Le but du symbole d'état de surface, souvent visible sur les dessins techniques, est de spécifier la texture ou la rugosité de surface souhaitée pour une pièce ou un composant particulier. Ce symbole fournit des informations importantes aux fabricants et aux machinistes sur la qualité requise de la finition de surface, qui peut affecter la fonctionnalité, l'apparence et la compatibilité de la pièce avec d'autres composants.
La finition de surface peut être identifiée par inspection visuelle, examen tactile ou en utilisant des instruments tels que des profilomètres qui mesurent quantitativement la rugosité. Ces méthodes garantissent que la surface répond aux spécifications souhaitées en matière de qualité et de fonctionnalité.
Les finitions de surface sont généralement de plusieurs types, notamment l'usinage, le meulage, le polissage et le sablage. Chaque type possède des caractéristiques distinctes et convient à diverses applications. Le choix de la méthode de traitement de surface appropriée est crucial en fonction des exigences de conception et des processus de fabrication.

Cet article a été rédigé par les ingénieurs de BOYI TECHNOLOGY. Fuquan Chen est un ingénieur et expert technique fort de 20 ans d'expérience en prototypage rapide et en fabrication de pièces métalliques et plastiques.



Des informations précieuses ! Cet article sur les symboles de finition de surface explique clairement l’impact de chaque symbole sur la qualité, la fonctionnalité et l’efficacité de la production. La compréhension de ces normes est essentielle pour garantir la précision et la constance de la production. En tant que l’un des leaders du secteur, nous vous recommandons vivement de consulter notre site web. fabricants de composants de précision En Inde, nous comprenons parfaitement l'importance du choix d'une finition de surface appropriée pour obtenir des composants durables et performants. Merci pour ces précieuses informations !
Hmm, il semble que votre site ait mangé mon premier commentaire (il était super long) donc je suppose
Je vais simplement résumer ce que j'ai écrit et dire que j'apprécie énormément votre blog.
Je suis également un aspirant blogueur, mais
Je suis encore novice en la matière. Auriez-vous des conseils utiles pour les blogueurs débutants ?
Je l'apprécierais certainement.
Je suis ravi d'avoir découvert cette page. Je tiens à vous remercier pour le temps que vous avez consacré à ce fantastique projet.
J'ai adoré ! J'ai vraiment tout aimé et je vous ai ajouté à mes favoris pour suivre vos prochaines publications.
informations sur votre site Web.
Actuellement, il semble que BlogEngine soit la meilleure plateforme de blogs disponible actuellement.
(D'après ce que j'ai lu) Est-ce ce que vous utilisez sur notre blog ?
Merci, je cherchais justement des informations à ce sujet.
Cela fait un moment que j'utilise votre produit, et c'est le meilleur que j'aie trouvé jusqu'à présent. Mais, qu'en est-il du résultat final ?
Êtes-vous certain de l'alimentation?
Honnêtement, je ne suis pas un grand lecteur sur internet, mais
Ton blog est vraiment sympa, continue comme ça ! Je vais l'ajouter à mes favoris.
site Web pour revenir plus tard. Tous mes vœux
Avec votre présentation, vous rendez les choses vraiment faciles, mais je trouve ce sujet vraiment complexe.
ce que je ne comprendrai jamais. C'est un peu...
Les anguilles sont trop complexes et trop vastes pour moi. J'ai hâte de découvrir la suite.
Pour votre prochain message, j'essaierai de vous joindre.
il!